














अल्ट्रासोनिक वेल्डिंग पैरामीटर सेटिंग्स के लिए संपूर्ण गाइड: 14 प्रमुख पैरामीटरों की व्याख्या (इंजीनियरों के लिए व्यावहारिक संस्करण)
अल्ट्रासोनिक वेल्डिंग पैरामीटर सेटिंग्स के लिए संपूर्ण गाइड: 14 प्रमुख पैरामीटरों की व्याख्या (इंजीनियरों के लिए व्यावहारिक संस्करण)
यह लेख शेन्ज़ेन चेंगगुआन इंटेलिजेंट अल्ट्रासोनिक इक्विपमेंट कंपनी लिमिटेड के अल्ट्रासोनिक वेल्डिंग प्रक्रिया इंजीनियर ली योंग द्वारा संकलित किया गया है, जिन्हें उत्पादन लाइन में खामियों को दूर करने और उत्पादन क्षमता बढ़ाने का 22 वर्षों का अनुभव है और उन्होंने 10,000 से अधिक वेल्डिंग परियोजनाओं को सफलतापूर्वक पूरा किया है, जिनमें 100,000 से अधिक उत्पादों की वेल्डिंग शामिल है। इस लेख की सामग्री वास्तविक उत्पादन लाइन के मामलों और मापदंडों के सत्यापन पर आधारित है।
विषयसूची
- वेल्डिंग दबाव
- विलंब समय 1 (स्टार्टअप प्रतीक्षा)
- वेल्डिंग समय
- दबाव बनाए रखने (ठीक होने) का समय
- आयाम
- वेल्डिंग मोड का चयन (समय/ऊर्जा/गहराई)
- अवरोहण गति
- मशीन अवरोहण बफर
- ट्रिगरिंग दबाव
- विलंब समय दो (पूर्व-दबाव विलंब)
- द्वितीयक कंपन समय (वेल्ड हेड की सफाई के लिए)
- मशीन की यात्रा का सूक्ष्म समायोजन
- मशीन स्तर अंशांकन
- कुल मशीन स्ट्रोक
- 14-पैरामीटर त्वरित संदर्भ तालिका
- पैरामीटर ट्यूनिंग निर्णय वृक्ष
- अक्सर पूछे जाने वाले प्रश्न (FAQ)
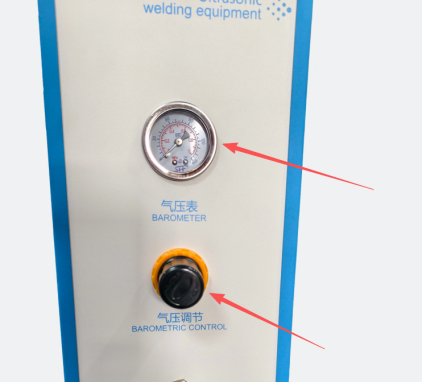
I. वेल्डिंग दबाव
प्रभाव
प्लास्टिक बॉन्डिंग के लिए वेल्डिंग दबाव मौलिक है, यह वेल्डिंग हेड और उत्पाद के बीच संपर्क की मजबूती को निर्धारित करता है, और यह सीधे तौर पर प्रभावित करता है कि कंपन ऊर्जा को वेल्ड में प्रभावी ढंग से स्थानांतरित किया जा सकता है या नहीं।
प्रभाव
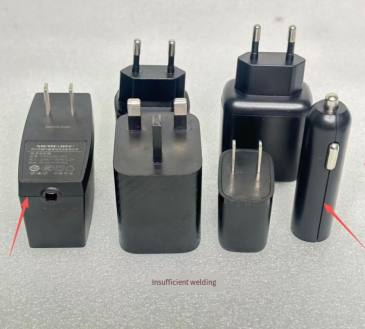
- अपर्याप्त दबाव ऊपरी और निचले उत्पाद आपस में ठीक से नहीं जुड़ते, जिसके परिणामस्वरूप कंपन ऊर्जा का संचरण खराब होता है और अपूर्ण वेल्डिंग और अपर्याप्त वेल्डिंग मजबूती जैसी समस्याएं आसानी से उत्पन्न हो जाती हैं।
- अत्यधिक दबाव प्लास्टिक को जबरदस्ती दबाया जाता है, जिसके परिणामस्वरूप ओवर-वेल्डिंग, फ्लैश और उत्पाद को नुकसान और विकृति होती है।
सुझाव
- सामान्य प्लास्टिक भागों के लिए मध्यम दबाव बेहतर होता है; पतली दीवारों वाले और बाहरी भागों के लिए दबाव को उचित रूप से कम किया जाना चाहिए; और कठोर सामग्रियों के लिए दबाव को उचित रूप से बढ़ाया जा सकता है।
समस्या निवारण प्रक्रिया: दबाव को धीरे-धीरे कम से बढ़ाकर अधिक करें जब तक कि आपको वह दबाव न मिल जाए जिससे उत्पाद ठीक से फिट हो जाए। "जितना कसकर फिट होगा उतना अच्छा" के चक्कर में न पड़ें।
II. विलंब समय 1 (स्टार्टअप प्रतीक्षा)
प्रभाव
स्टार्ट बटन दबाने से लेकर वेल्डिंग हेड के नीचे उतरने और अल्ट्रासोनिक तरंगें उत्पन्न करने तक का प्रतीक्षा समय ऑपरेटर को यह पुष्टि करने का समय देता है कि उत्पाद सही जगह पर है।
प्रभाव
- बहुत कम विलंब यदि उत्पाद को ठीक से स्थापित करने से पहले ही उसे चालू कर दिया जाए, तो इससे हाथ कुचल सकता है या उत्पाद अपनी जगह से हिल सकता है, जिससे सुरक्षा संबंधी खतरा उत्पन्न हो सकता है।
- अत्यधिक देरी उत्पादन चक्र के समय को कम करें और क्षमता दक्षता को प्रभावित करें।
सुझाव
- दो बटन वाले मॉडलों के लिए, परिचालन सुरक्षा सुनिश्चित करने के लिए टाइमर तभी शुरू होगा जब दोनों सुइयां एक साथ दबाई जाएंगी।
- मानक उत्पादों के लिए, समय को 0.1-0.5 सेकंड पर सेट करें; जिन उत्पादों को मैन्युअल रूप से रखने और स्थिति निर्धारित करने की आवश्यकता होती है, उनके लिए समय को 0.5-1.0 सेकंड तक बढ़ा दें।
III. वेल्डिंग का समय
प्रभाव
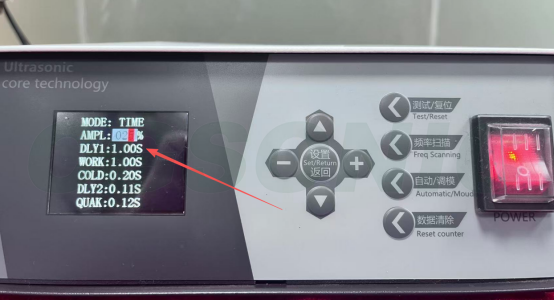
अल्ट्रासोनिक कंपन की अवधि से पिघलने वाले प्लास्टिक की मात्रा निर्धारित होती है। वेल्डिंग का समय वह पैरामीटर है जिस पर शुरुआती लोगों को सबसे ज्यादा ध्यान देना होता है, लेकिन यही वह पैरामीटर भी है जिसे अक्सर गलत तरीके से समायोजित किया जाता है।
प्रभाव
- बहुत कम समय अपर्याप्त प्लास्टिक पिघलना, अपूर्ण वेल्डिंग और खराब सोल्डरिंग।
- बहुत लंबा अत्यधिक ऊर्जा के प्रयोग से प्लास्टिक अत्यधिक पिघल जाता है, जिसके परिणामस्वरूप झुलसने, अत्यधिक ज्वलन और उत्पाद में विकृति आ जाती है।
सुझाव
- छोटे और पतले पुर्जों की वेल्डिंग का समय आम तौर पर 1-0.4s मध्यम और बड़े भागों के लिए, यह 0.4-1.2 सेकंड है और इसे वास्तविक वेल्ड प्रभाव के अनुसार बारीकी से समायोजित किया जा सकता है।
- कम समय से शुरू करें और धीरे-धीरे बढ़ाएं; सीधे लंबे समय के लिए समय निर्धारित न करें। यदि आपको जलन या अत्यधिक खुरदरापन दिखाई दे, तो तुरंत इसे वापस समायोजित करें।
- किसी नए मॉडल या नई सामग्री की पहली बार वेल्डिंग करते समय, 0.2 सेकंड से शुरू करने और हर बार 0.1 सेकंड के लिए परीक्षण करने की सलाह दी जाती है, साथ ही वेल्डिंग की स्थिति और मजबूती को रिकॉर्ड करना भी आवश्यक है।
IV. दबाव बनाए रखने (ठीक होने) का समय
प्रभाव
अल्ट्रासोनिक उपचार बंद होने के बाद, पिघले हुए प्लास्टिक को ठंडा और जमने देने के लिए उत्पाद को दबाते रहें। अपर्याप्त दबाव के कारण वेल्ड में दरारें पड़ जाती हैं और वह वापस अपनी जगह पर आ जाता है।
प्रभाव
- प्रतीक्षा समय बहुत कम है यदि प्लास्टिक के ठंडा होने से पहले सांचे को खोल दिया जाए, तो वेल्ड में वापस अपनी जगह पर आने, दरार पड़ने और गलत संरेखण होने की संभावना रहती है।
- अत्यधिक दबाव धारण समय इससे उत्पादन चक्र धीमा हो जाता है और उत्पादन क्षमता कम हो जाती है।
सुझाव
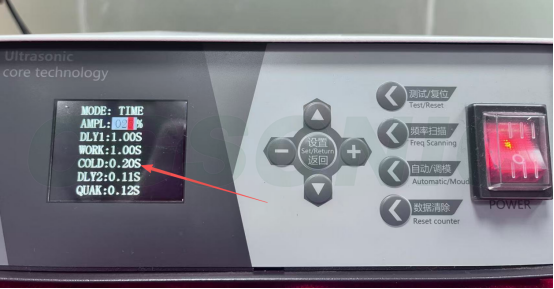
- मानक उत्पादों के लिए, दबाव धारण क्षमता समय 0.2-0.8 सेकंड है जिन उत्पादों में उच्च स्तर की सीलिंग की आवश्यकता होती है, उनके लिए दबाव धारण करने का समय उचित रूप से बढ़ाया जाना चाहिए (जैसे कि जलरोधी आवरण)।
- पदार्थ का गलनांक जितना अधिक होगा और वेल्ड जितना मोटा होगा, दबाव बनाए रखने का समय उतना ही अधिक होना चाहिए।
V. आयाम
प्रभाव
वेल्डिंग हेड के कंपन का आयाम प्रति इकाई समय में उत्पाद को दी जाने वाली ऊर्जा की मात्रा निर्धारित करता है। आयाम, वेल्डिंग समय और दबाव के साथ मिलकर "ऊर्जा के तीन तत्व" बनाते हैं।
प्रभाव
- कम आयाम अपर्याप्त ऊर्जा, कमजोर वेल्डिंग और खराब सोल्डर जोड़।
- अत्यधिक आयाम इसका प्रभाव इतना तीव्र होता है कि यह आसानी से सामग्रियों को जला सकता है और उत्पाद के पतली दीवारों वाले हिस्सों में दरार डाल सकता है।
सुझाव
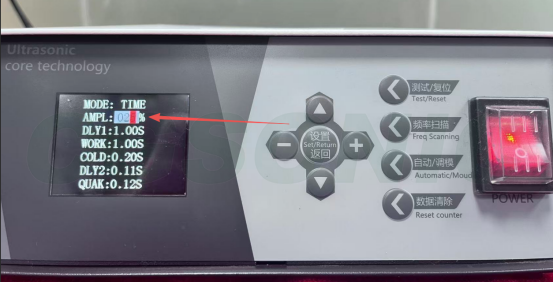
- कठोर प्लास्टिक (पीसी, एबीएस) को उच्च आयाम की आवश्यकता होती है ( 60%-80% सॉफ्ट पीपी, पीई और नॉन-वोवन फैब्रिक कम आयाम का उपयोग करते हैं ( 30%-50% ).
- सबसे पहले उपकरण की मध्य सेटिंग (आमतौर पर 50%) का उपयोग करें, और आवश्यकतानुसार थोड़ा-बहुत ऊपर या नीचे समायोजित करें। इसे एक ही बार में अधिकतम सेटिंग पर समायोजित न करें।
- अत्यधिक आयाम वेल्डिंग हेड के घिसाव और ताप उत्पादन को भी बढ़ा सकता है, इसलिए लंबे समय तक उपयोग के दौरान वेल्डिंग हेड के तापमान की निगरानी की जानी चाहिए।
VI. वेल्डिंग मोड का चयन (समय/ऊर्जा/गहराई)
प्रभाव
सटीक अल्ट्रासोनिक वेल्डिंग मशीन तीन ऑपरेटिंग मोड प्रदान करती है, जिन्हें उनके "आउटपुट मानदंडों" द्वारा अलग किया जाता है:
- समय विधा : यह निश्चित अंतरालों पर अल्ट्रासाउंड आउटपुट करता है ("सेकंड" द्वारा नियंत्रित)।
- ऊर्जा मोड : वोल्टेज में उतार-चढ़ाव को संतुलित करने के लिए कुल ऊर्जा उत्पन्न करता है ("जूल" द्वारा नियंत्रित)।
- गहराई मोड : वेल्डिंग हेड द्वारा नीचे की ओर दबाए जाने की गहराई (मिलीमीटर में) द्वारा नियंत्रित।
लागू परिदृश्य
- समय विधा : स्थिर उत्पाद आयाम और अच्छी सामग्री स्थिरता, सबसे अधिक उपयोग किया जाने वाला तरीका, और शुरुआती लोगों के लिए डिबगिंग में पहली पसंद।
- ऊर्जा मोड : यह उन बड़े पैमाने पर उत्पादन के लिए अनुशंसित है जहां स्थिर गुणवत्ता की आवश्यकता होती है और उन कार्यशालाओं के लिए जहां बिजली आपूर्ति वोल्टेज में उतार-चढ़ाव होता रहता है।
- डीप मोड : ऐसे परिदृश्य जिनमें उत्पाद की समग्र ऊंचाई और बाहरी दिखावट में सामग्री के अतिप्रवाह की मात्रा पर सख्त आवश्यकताएं होती हैं (जैसे कि सटीक इलेक्ट्रॉनिक्स और चिकित्सा उपकरण)।
सुझाव
शुरुआती उपयोगकर्ताओं को डिबगिंग के लिए टाइम मोड से शुरुआत करनी चाहिए, और फिर इससे परिचित होने के बाद एनर्जी या डेप्थ मोड पर स्विच करना चाहिए; मानक मॉडल केवल टाइम मोड को सपोर्ट करते हैं, उच्च-स्तरीय मॉडलों के लिए कृपया उपकरण आपूर्तिकर्ता से संपर्क करें।
VII. अवरोहण गति
प्रभाव
नीचे की ओर गतिसींग. अवरोहण की गति सीधे तौर पर उस समय लगने वाले प्रभाव बल को प्रभावित करती है जब वेल्डिंग हेड उत्पाद के संपर्क में आता है।
प्रभाव
- उतरने की गति बहुत तेज़ है वेल्डिंग हेड उत्पाद से टकराता है, और इस टक्कर के कारण उत्पाद में हलचल, दरार या विकृति आ जाती है।
- गिरावट की दर बहुत धीमी है। इससे संपूर्ण उत्पादन चक्र लंबा हो जाता है और क्षमता कम हो जाती है।
सुझाव
- सटीक इंजीनियरिंग से निर्मित या नाजुक पुर्जों के लिए, उतरने की गति को धीमा कर देना चाहिए; सामान्य संरचनात्मक पुर्जों के लिए, गति को आवश्यकतानुसार बढ़ाया जा सकता है।
यह सलाह दी जाती है कि 50% गति पर एक परीक्षण वेल्डिंग से शुरुआत करें और उत्पाद की दिखावट और मजबूती पर मिलने वाली प्रतिक्रिया के आधार पर गति को समायोजित करें।
8. मशीन अवरोहण बफर
प्रभाव
जब वेल्डिंग हेड नीचे उतरता है और उत्पाद के पास पहुंचता है, तो सिलेंडर के बफर मंदन की सेटिंग सिलेंडर के दोनों सिरों पर स्थित बफर समायोजन वाल्वों के माध्यम से प्राप्त की जाती है, जिससे वेल्डिंग हेड के उत्पाद के संपर्क में आने पर लगने वाला प्रभाव कम हो जाता है।
प्रभाव
- अपर्याप्त गद्दी उत्पाद पर वेल्डिंग हेड के तीव्र गति से होने वाले प्रभाव के कारण उत्पाद का विस्थापन, दरारें या स्थिति में गड़बड़ी हो सकती है, और बाहरी भागों पर आसानी से निशान पड़ सकते हैं।
- अत्यधिक बफर उत्पादन में गिरावट की दर बहुत धीमी है, जिससे उत्पादन चक्र लंबा हो जाता है और क्षमता कम हो जाती है।
सुझाव
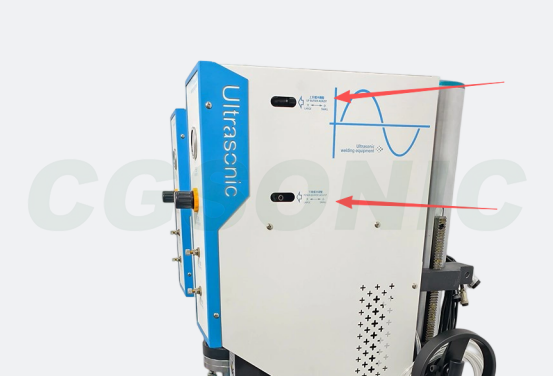
- सिलेंडर के दोनों सिरों पर स्थित बफर एडजस्टमेंट वाल्वों के माध्यम से बफर एडजस्टमेंट किया जाता है; दक्षिणावर्त दिशा में एडजस्ट करने से बफरिंग बढ़ती है, और वामावर्त दिशा में एडजस्ट करने से यह घटती है।
- बाहरी भागों, सटीक भागों और नाजुक भागों के लिए बफर का आकार बढ़ाएँ; चक्र समय को बेहतर बनाने के लिए सामान्य संरचनात्मक भागों के लिए बफर का आकार उचित रूप से कम करें।
- बफरिंग और अवरोहण गति दो ऐसे पैरामीटर हैं जो एक साथ काम करते हैं; इनमें से किसी एक को अकेले समायोजित करने का सीमित प्रभाव होता है।
9. ट्रिगरिंग दबाव
प्रभाव
वेल्डिंग हेड द्वारा उत्पाद के संपर्क में निर्धारित दबाव तक पहुँचने के बाद ही अल्ट्रासोनिक तरंगें उत्पन्न होती हैं। ट्रिगर दबाव एक "फिट कन्फर्मेशन स्विच" के समान है।
प्रभाव
- ट्रिगर दबाव बहुत अधिक है दबाव पूरी तरह से संपीड़ित होने से पहले ही अल्ट्रासोनिक उत्तेजना शुरू कर दी जाती है, जिससे कंपन के कारण फिसलन और खराब सोल्डरिंग होती है।
- ट्रिगर का दबाव बहुत कम है : पूरी तरह से जुड़ने से पहले ही इसमें कंपन शुरू हो जाता है, जिसके परिणामस्वरूप एक अस्थिर वेल्ड बनता है।
सुझाव
- अल्ट्रासोनिक उपचार शुरू करने से पहले यह सुनिश्चित करने के लिए कि उत्पाद पूरी तरह से जुड़ गया है, ट्रिगर दबाव वास्तविक वेल्डिंग दबाव से थोड़ा कम होना चाहिए।
- केवल उच्च श्रेणी के मॉडल (जैसे कि एचएस श्रृंखला और P3 सीरीज़) प्रेशर ट्रिगर फ़ंक्शन को सपोर्ट करती हैं; साधारण मॉडलों में यह विकल्प नहीं होता है।
10. विलंब समय दो (प्रीलोड विलंब)
प्रभाव
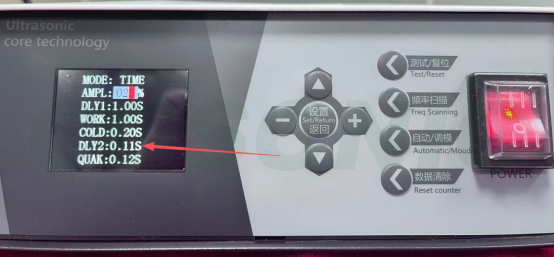
वेल्डिंग हेड के नीचे उतरने और उत्पाद के संपर्क में आने तथा अल्ट्रासोनिक तरंग आउटपुट शुरू होने के बीच का विलंब समय उत्पाद को कंपन शुरू होने से पहले दबाव में पूरी तरह से चिपकने और स्थिर होने की अनुमति देता है; इसे प्री-प्रेशर डिले के नाम से भी जाना जाता है।
प्रभाव
- बहुत कम विलंब उत्पाद पूरी तरह से जुड़ने से पहले ही कंपन करने लगता है, जिससे फिसलन, खराब वेल्डिंग और अस्थिर वेल्ड जैसी समस्याएं उत्पन्न होती हैं।
- अत्यधिक देरी उत्पादन चक्र लंबा हो जाता है, और निरंतर दबाव के कारण उत्पाद में विकृति या क्षति हो सकती है।
सुझाव
- सामान्य उत्पादों के लिए, समय 0.05-0.2 सेकंड होना चाहिए। बड़ी वस्तुओं या उत्पादों के लिए जिन्हें प्री-प्रेसिंग और बॉन्डिंग की आवश्यकता होती है, समय को उचित रूप से बढ़ाया जाना चाहिए। 2-0.5 सेकंड .
- अल्ट्रासोनिक आउटपुट को सक्रिय करने से पहले यह सुनिश्चित करने के लिए कि उत्पाद ठीक से फिट बैठता है, ट्रिगर दबाव के साथ इसका उपयोग करें।
- विलंब समय 1 बनाम विलंब समय 2 एक तो "बटन दबाने से लेकर नीचे उतरने तक" का इंतजार (ऑपरेटर की सुरक्षा के लिए), और दूसरा "उत्पाद के संपर्क में आने से लेकर कंपन शुरू होने तक" का इंतजार (उचित फिट सुनिश्चित करने के लिए)।
11. दूसरी बार कंपन का समय (वेल्ड हेड की सफाई)
प्रभाव
वेल्डिंग पूरी होने और दबाव बनाए रखने के बाद, वेल्डिंग हेड पर चिपके उत्पाद या स्लैग को हटाने के लिए थोड़ी देर के लिए अल्ट्रासोनिक तरंगें फिर से छोड़ी जाती हैं, जिससे वेल्डिंग हेड सामग्री से चिपकने से बचता है और अगले चक्र को प्रभावित होने से रोकता है। कुछ मॉडल इसे "डीमोल्डिंग वाइब्रेशन" या "वेल्डिंग हेड क्लीनिंग टाइम" कहते हैं।
प्रभाव
- बहुत कम समय : वेल्डिंग हेड पर स्लैग या उत्पाद चिपक जाता है, जिससे अगली वेल्डिंग की स्थिति और वेल्ड की गुणवत्ता प्रभावित होती है।
- अत्यधिक समय इससे ऊर्जा की बर्बादी होती है, वेल्डिंग हेड का तापमान अत्यधिक बढ़ सकता है और वेल्डिंग हेड का घिसाव तेज हो सकता है।
सुझाव
- जिन पदार्थों पर चिपकना आसान होता है (जैसे पीपी और पीई), उनके लिए हिलाने और गिराने की दूसरी प्रक्रिया की आवश्यकता होती है; कठोर प्लास्टिक पर चिपकना आमतौर पर आसान नहीं होता है।
- सामान्य सेटिंग यह है 05-0.2s आसानी से चिपकने वाली सामग्रियों के लिए समय को आवश्यकतानुसार बढ़ाएँ; न चिपकने वाले उत्पादों के लिए, इस फ़ंक्शन को निष्क्रिय करने के लिए इसे 0 पर सेट करें।
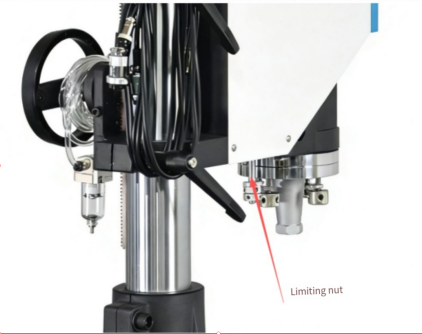
12. मशीन स्ट्रोक का सूक्ष्म समायोजन
प्रभाव
वेल्डिंग हेड के ऊर्ध्वाधर स्ट्रोक का सूक्ष्म समायोजन वेल्डिंग हेड के सबसे निचले बिंदु और उत्पाद की सतह के बीच संपर्क स्थिति और वेल्डिंग की गहराई को सटीक रूप से नियंत्रित करने के लिए किया जाता है। यह आमतौर पर लिमिट स्क्रू या स्केल नॉब के माध्यम से किया जाता है।
प्रभाव
- अत्यधिक स्ट्रोक वेल्डिंग हेड को बहुत अधिक गहराई तक दबाया जाता है, जिसके परिणामस्वरूप ओवर-वेल्डिंग, फ्लैश और उत्पाद को नुकसान और विकृति होती है।
- अपर्याप्त स्ट्रोक वेल्डिंग हेड ठीक से संपर्क नहीं बना पाता या दबाव अपर्याप्त होता है, जिसके परिणामस्वरूप वेल्डिंग अपूर्ण होती है और वेल्डिंग की मजबूती अपर्याप्त होती है।
सुझाव
- सबसे पहले, समग्र स्ट्रोक में मोटा-मोटा समायोजन करें, फिर सटीक स्थिति के लिए बारीक समायोजन का उपयोग करें।
- प्रत्येक समायोजन इससे अधिक नहीं होना चाहिए 1 मिमी समायोजन करते समय, परीक्षण वेल्डिंग की जानी चाहिए, और दिखावट और मजबूती के निरीक्षणों को मिलाकर परिणामों की पुष्टि की जानी चाहिए।
- उत्पाद या वेल्डिंग हेड बदलने के बाद, स्ट्रोक फाइन-ट्यूनिंग को पुनः कैलिब्रेट करना आवश्यक है।
13. मशीन लेवलिंग कैलिब्रेशन
प्रभाव
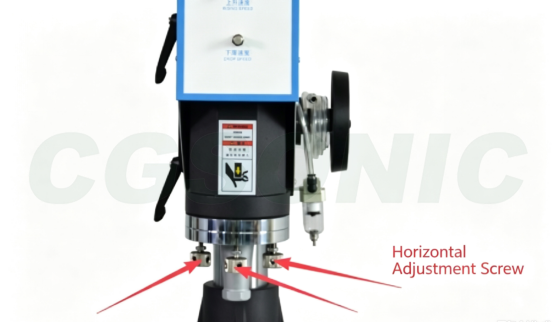
वेल्डिंग हेड की कार्यशील सतह और नीचे के मोल्ड/फिक्स्चर की कार्यशील सतह के बीच समानांतरता को संरेखित करने से यह सुनिश्चित होता है कि वेल्डिंग दबाव पूरे वेल्ड में समान रूप से वितरित हो, जो कि लगातार वेल्डिंग गुणवत्ता की गारंटी का आधार है।
प्रभाव
- क्षैतिज विचलन वेल्ड के एक तरफ अत्यधिक वेल्डिंग हो जाती है जबकि दूसरी तरफ कम वेल्डिंग होती है, जिसके परिणामस्वरूप वेल्डिंग की मजबूती असमान हो जाती है और उत्पाद आसानी से विकृत हो जाता है।
सुझाव
- वेल्डिंग हेड माउंटिंग ब्रैकेट पर लगे लेवल स्क्रू को एडजस्ट करके आमतौर पर क्षैतिज संरेखण प्राप्त किया जाता है।
- वेल्डिंग हेड बदलने, नीचे का मोल्ड बदलने या मशीन को स्थानांतरित करने के बाद लेवल को पुनः कैलिब्रेट करना आवश्यक है।
- दबाव वितरण का परीक्षण निम्न का उपयोग करके किया जा सकता है दबाव-संवेदनशील कागज या क्षैतिज स्थिति की पुष्टि करने के लिए एल्यूमीनियम फॉयल का उपयोग किया जाता है।
- वेल्डिंग हेड या मोल्ड को बदलने के बाद लेवलिंग अवश्य की जानी चाहिए; उत्पादन के दौरान, लेवल की नियमित रूप से (साप्ताहिक या मासिक) जाँच की जानी चाहिए, और किसी भी विचलन को तुरंत ठीक किया जाना चाहिए।
XIV. कुल मशीन स्ट्रोक
प्रभाव
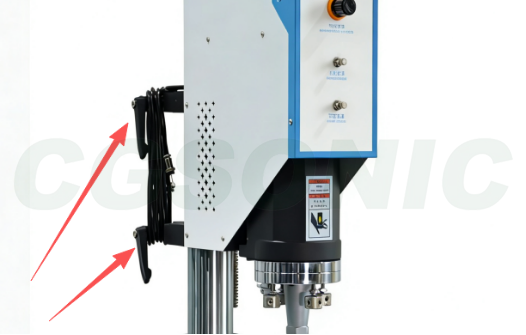
यह मशीन के पूरे ढांचे की गति की कुल सीमा को नियंत्रित करता है, जब वह ऊपर या नीचे उठता है, जिसका उपयोग हॉर्न (वेल्डिंग हेड) और उत्पाद के बीच प्रारंभिक दूरी और अधिकतम नीचे की ओर दबाव को समायोजित करने और अनुकूलित की जा सकने वाली उत्पाद ऊंचाइयों की सीमा को निर्धारित करने के लिए किया जाता है।
प्रभाव
- अत्यधिक कुल स्ट्रोक वेल्डिंग हेड बहुत अधिक नीचे चला जाता है, जिससे चक्र समय बढ़ जाता है और सिलेंडर की प्रभावी स्ट्रोक सीमा से अधिक होने की संभावना रहती है।
- कुल स्ट्रोक अपर्याप्त : वेल्डिंग हेड उत्पाद तक नहीं पहुंच पाता है, या वेल्डिंग की गहराई अपर्याप्त है, जिसके परिणामस्वरूप कोल्ड वेल्ड हो जाता है।
सुझाव
- अलग-अलग ऊँचाई वाले उत्पादों पर स्विच करते समय, कुल यात्रा को रीसेट करने की आवश्यकता होती है।
- उत्पाद की ऊंचाई के अनुसार वेल्डिंग हेड को इस तरह सेट किया जाता है कि उत्पाद को उसकी उच्चतम स्थिति में आसानी से उठाया और रखा जा सके, और उसकी निम्नतम स्थिति में वेल्डिंग का काम पूरा किया जा सके।
- सबसे पहले, समग्र यात्रा में एक मोटा-मोटा समायोजन करें, और फिर सटीक स्थिति निर्धारण के लिए यात्रा में सूक्ष्म समायोजन करें।
14-पैरामीटर त्वरित संदर्भ तालिका
| क्रम संख्या | पैरामीटर | उचित सीमा | समायोजन का प्रभाव | कम करने का प्रभाव |
| 1 | वेल्डिंग दबाव | मध्यम (मॉडल के आधार पर) | ओवर-वेल्डिंग, दबाव से होने वाली क्षति और विरूपण | खराब सोल्डरिंग, अपर्याप्त मजबूती |
| 2 | विलंब समय 1 | 0.1-0.5s | उत्पादन क्षमता में गिरावट | नीचे दबाने पर, उत्पाद खिसक जाता है |
| 3 | वेल्डिंग समय | 0.1-1.2 सेकंड | जले हुए, खुरदुरे, विकृत | खराब सोल्डरिंग, अपर्याप्त मजबूती |
| 4 | अपने पास रखने की अवधि | 0.2-0.8s | गति कम करो | वेल्ड में दरार और स्प्रिंगबैक |
| 5 | आयाम | 30%-80% | सामग्री जलने से पतली दीवारों में दरारें पड़ जाती हैं | खराब सोल्डरिंग, कमजोर संलयन |
| 6 | वेल्डिंग मोड | समय/ऊर्जा/गहराई | परिस्थिति के अनुसार चयन करें | |
| 7 | अवरोहण गति | 30%-70% | उत्पाद विस्थापन, दरारें | गति कम करो |
| 8 | गिरता हुआ बफर | वाल्व की स्थिति 1-3 घुमाव | गति कम करो | प्रभाव, धंसाव |
| 9 | ट्रिगरिंग दबाव | वेल्डिंग दबाव से थोड़ा कम | फिसलन, कोल्ड सोल्डर जोड़ | अपरिपक्व दोलन और अस्थिरता |
| 10 | विलंब समय 2 | 0.05-0.5s | धीमी गति, गंभीर चोटें | फिसलन, कोल्ड सोल्डर जोड़ |
| 11 | द्वितीयक कंपन | 0.05-0.2s | वेल्डिंग हेड के तापमान में वृद्धि और घिसाव | आसंजन, स्थिति निर्धारण ऑफसेट |
| 12 | यात्रा कार्यक्रम में मामूली बदलाव किए गए हैं। | 0.1 मिमी चरण | अत्यधिक सोल्डरिंग, दबाव से होने वाली क्षति | अपर्याप्त संपर्क, खराब सोल्डरिंग |
| 13 | क्षैतिज अंशांकन | दबाव-संवेदनशील कागज परीक्षण | वर्दी अनिवार्य है | |
| 14 | संपूर्ण यात्रा कार्यक्रम | उत्पाद की ऊंचाई के आधार पर | धीमी गति, अधिक यात्रा | वेल्डिंग करने में असमर्थ, खराब वेल्डिंग |
पैरामीटर ट्यूनिंग निर्णय वृक्ष
वेल्डिंग संबंधी असामान्यताओं का सामना करने पर, निम्नलिखित क्रम में जाँच करने से 90% समस्याओं का समाधान हो सकता है:
① कच्चे माल को सुखाना (ABS/PC 80-100°C, 2-4 घंटे) → ② उत्पाद की फिटिंग क्लीयरेंस और पोजिशनिंग → ③ वेल्डिंग हेड/बॉटम मोल्ड की स्थिति (घिसावट, अनुनाद, लेवल) → ④ तीन मुख्य पैरामीटर: दबाव, समय और आयाम → ⑤ द्वितीयक पैरामीटर जैसे दबाव धारण, बफरिंग और स्ट्रोक
सबसे पहले, समस्याओं की तीन मुख्य श्रेणियों को खारिज करें: सामग्री, स्थिति निर्धारण और साँचे पैरामीटर समायोजित करने से पहले। इस क्रम को उलटने से समय व्यर्थ जाएगा।
सामान्य डीबगिंग चरण
- सबसे पहले, यह सुनिश्चित करें कि वेल्डिंग हेड और बॉटम मोल्ड फिक्स्चर सही जगह पर लगे हुए हैं और उत्पाद की स्थिति में कोई गड़बड़ी नहीं है।
- शुरुआत में दबाव और आयाम को मध्यम मानों पर सेट करें, और धीरे-धीरे वेल्डिंग का समय बढ़ाएं।
- सबसे पहले, सतह की जांच करें: जलने के निशान, खुरदरेपन या गड्ढों की जांच करें; फिर वेल्ड की मजबूती की जांच करने के लिए ब्रेकेज टेस्ट करें।
- अपर्याप्त शक्ति: समय या आयाम को थोड़ा बढ़ाने को प्राथमिकता दें, और एक ही बार में मापदंडों को बहुत अधिक समायोजित करने से बचें।
- यदि वेल्डिंग सामग्री जल गई है: तो समय, आयाम या दबाव कम करें।
- एक बार पैरामीटर सही ढंग से समायोजित हो जाने के बाद, उत्पाद बदलते समय भविष्य में उपयोग के लिए सूत्र को सहेज लें।
सामान्य डीबगिंग गलतियाँ
- उन्होंने तुरंत समय और आयाम को अधिकतम पर सेट कर दिया, जिससे उत्पाद को सीधा नुकसान पहुंचा।
- वेल्ड की सतह की जांच करने के अलावा ब्रेकेज टेस्ट न करने से बड़ी संख्या में खराब वेल्डिंग वाले क्षेत्र बन जाते हैं।
- दबाव, आयाम और दबाव धारण करने की क्षमता के समन्वय की अनदेखी करते हुए केवल समय को समायोजित करना।
- आने वाली सामग्रियों को बदल दिया गया था, लेकिन पुराने मापदंडों का ही उपयोग किया गया, जिसके परिणामस्वरूप बैच में दोष उत्पन्न हुए।
- फॉर्मूला को सेव किए बिना, हर बार उत्पाद बदलने पर आपको शुरू से शुरुआत करनी पड़ती है, जो कि अक्षम और त्रुटियों की संभावना वाला होता है।
अक्सर पूछे जाने वाले प्रश्न (FAQ)
प्रश्न: अल्ट्रासोनिक वेल्डिंग के मापदंडों को समायोजित करते समय मुझे किस मापदंड से शुरुआत करनी चाहिए?
ए: हम "पहले पोजिशनिंग, फिर पैरामीटर" के सिद्धांत का पालन करने की सलाह देते हैं। सबसे पहले, सुनिश्चित करें कि वेल्डिंग हेड और निचला मोल्ड सही जगह पर लगे हैं और उत्पाद सही स्थिति में है। फिर, दबाव और आयाम को मध्यम स्तर पर सेट करें और धीरे-धीरे वेल्डिंग का समय बढ़ाएं। पहले, बाहरी रूप की जांच करें (कोई जलने के निशान, खुरदरेपन या दबाव के निशान न हों), और फिर मजबूती की जांच के लिए ब्रेकेज टेस्ट करें। समय और आयाम को एक साथ अधिकतम पर सेट करना शुरुआती लोगों की एक आम गलती है और इससे उत्पाद को सीधा नुकसान हो सकता है।
प्रश्न: वेल्डिंग के लिए उपयुक्त समय सेटिंग क्या है?
ए: इसका कोई निश्चित मान नहीं है; यह उत्पाद की दीवार की मोटाई, सामग्री और वेल्ड क्षेत्र पर निर्भर करता है। छोटे, पतले भागों के लिए, यह आमतौर पर 0.1-0.4 सेकंड होता है; मध्यम से बड़े भागों के लिए, 0.4-1.2 सेकंड। समायोजन का सिद्धांत यह है कि कम समय से शुरू करें और धीरे-धीरे इसे बढ़ाएं। यदि जलने या अत्यधिक खुरदरापन दिखाई दे, तो तुरंत समय को वापस कम कर दें। शुरुआती लोगों द्वारा की जाने वाली सबसे आम गलती समय को एक बार में 1.5 सेकंड से अधिक सेट करना है, जिससे सामग्री जल सकती है।
प्रश्न: मैं आयाम प्रतिशत को कैसे समायोजित करूँ?
ए: कठोर प्लास्टिक (पीसी, एबीएस) के लिए उच्च एम्प्लीट्यूड (60%-80%) की आवश्यकता होती है, जबकि नरम प्लास्टिक (पीपी, पीई, नॉन-वोवन फैब्रिक) के लिए कम एम्प्लीट्यूड (30%-50%) का उपयोग करना चाहिए। उपकरण की मध्य सेटिंग (आमतौर पर 50%) से शुरू करने की सलाह दी जाती है, और समस्या आने पर इसे आवश्यकतानुसार कम या ज्यादा किया जा सकता है। अधिकतम एम्प्लीट्यूड से तुरंत शुरू न करें। अत्यधिक एम्प्लीट्यूड से पतली दीवारों वाले पुर्जों में दरारें पड़ सकती हैं और वेल्डिंग हेड का घिसाव बढ़ सकता है।
प्रश्न: मैं टाइम मोड, एनर्जी मोड और डेप्थ मोड में से कैसे चयन करूं?
ए: टाइम मोड एक निश्चित अवधि के लिए अल्ट्रासाउंड आउटपुट देता है, जो स्थिर आकार और अच्छी सामग्री स्थिरता वाले उत्पादों के लिए उपयुक्त है; यह सबसे आम मोड है। एनर्जी मोड कुल ऊर्जा आउटपुट देता है, जो बिजली आपूर्ति वोल्टेज में उतार-चढ़ाव को संतुलित कर सकता है और स्थिर गुणवत्ता आवश्यकताओं के साथ बड़े पैमाने पर उत्पादन के लिए उपयुक्त है। डेप्थ मोड वेल्डिंग हेड की गहराई को नियंत्रित करता है, जो उत्पाद की कुल ऊंचाई और सामग्री के ओवरफ्लो पर सख्त आवश्यकताओं वाले परिदृश्यों के लिए उपयुक्त है। शुरुआती लोगों को डिबगिंग के लिए टाइम मोड से शुरुआत करनी चाहिए, और बड़े पैमाने पर उत्पादन की स्थिरता के लिए, एनर्जी या डेप्थ मोड को प्राथमिकता देनी चाहिए।
प्रश्न: ट्रिगर प्रेशर, डिले टाइम वन और डिले टाइम टू में क्या अंतर हैं?
ए: ये तीन पैरामीटर वेल्डिंग शुरू होने के क्रम को नियंत्रित करते हैं। पहला विलंब समय बटन दबाने से लेकर वेल्डिंग हेड के नीचे आने तक का प्रतीक्षा समय (0.1-0.5 सेकंड) है, जिससे ऑपरेटर उत्पाद की स्थिरता की पुष्टि कर सके। दूसरा विलंब समय वेल्डिंग हेड द्वारा उत्पाद पर दबाव डालने से लेकर अल्ट्रासोनिक आउटपुट शुरू होने तक का पूर्व-दबाव विलंब (0.05-0.5 सेकंड) होता है, जिससे उत्पाद पूरी तरह से चिपक जाता है। ट्रिगर दबाव वेल्डिंग हेड के निर्धारित दबाव तक पहुँचने के बाद ही अल्ट्रासोनिक तकनीक से वेल्डिंग शुरू होती है (यह सुविधा केवल उच्च श्रेणी के मॉडलों में उपलब्ध है), जिससे कंपन शुरू होने से पहले ही वेल्डिंग का सही तरह से चिपकना सुनिश्चित हो जाता है। इन तीनों मापदंडों का एक साथ उपयोग करने से हाथ पर दबाव, फिसलन और अपूर्ण वेल्डिंग जैसी समस्याओं से बचा जा सकता है।
प्रश्न: द्वितीयक कंपन समय (वेल्ड हेड सफाई समय) का उद्देश्य क्या है?
ए: वेल्डिंग के बाद, वेल्डिंग हेड पर चिपके हुए उत्पाद के अवशेष या पिघले हुए पदार्थ को हटाने के लिए कुछ समय के लिए अल्ट्रासोनिक तरंगें फिर से उत्सर्जित की जाती हैं, जिससे अगले चक्र में पदार्थ के चिपकने से वेल्डिंग की स्थिति प्रभावित न हो। आसानी से चिपकने वाले पीपी और पीई पदार्थों के लिए यह सेटिंग अनिवार्य है; कठोर प्लास्टिक (एबीएस, पीसी), जो आमतौर पर आसानी से नहीं चिपकते, उनके लिए 0 की सेटिंग स्वीकार्य है। आमतौर पर 0.05-0.2 सेकंड की सेटिंग का उपयोग किया जाता है; बहुत लंबी सेटिंग वेल्डिंग हेड के घिसाव और तापमान में वृद्धि को बढ़ा सकती है।
प्रश्न: क्या मुझे पैरामीटर समायोजित करने के बाद रेसिपी को सेव करना चाहिए?
- ए: सेटिंग्स को सहेजना आवश्यक है। प्रत्येक उत्पाद के लिए पैरामीटर समायोजित करने के बाद, इसे उपकरण में एक नाम वाले फ़ॉर्मूले (जैसे, "एबीएस-शेल-ए1-फ़ॉर्मूला") के रूप में सहेजने की सलाह दी जाती है। इससे उत्पाद बदलते समय सीधे उपयोग करना संभव होता है और हर बार पुनः समायोजन की आवश्यकता नहीं होती है। इंजेक्शन मोल्डिंग सामग्री के बैच में परिवर्तन होने पर, पैरामीटरों को पुनः सत्यापित करना आवश्यक है; पुराने फ़ॉर्मूले को सीधे लागू नहीं किया जा सकता है।