














अल्ट्रासोनिक वेल्डिंग हॉर्न को कस्टमाइज़ करने की आवश्यकता क्यों होती है? और यह कितने समय तक चलता है?
अल्ट्रासोनिक वेल्डिंग हॉर्न को कस्टमाइज़ करने की आवश्यकता क्यों होती है? और यह कितने समय तक चलता है?
त्वरित जवाब
प्रत्येक अल्ट्रासोनिक वेल्डिंग हॉर्न एक ट्यून्ड हाफ-वेव रेज़ोनेटर होता है, न कि कोई सामान्य रूप से उपलब्ध उपकरण। इसे आपके उत्पाद की ज्यामिति, मशीन की आवृत्ति, आवश्यक आयाम वितरण और माउंटिंग इंटरफ़ेस के अनुरूप विशेष रूप से डिज़ाइन किया जाना चाहिए। जब नया उत्पाद वेल्ड-लाइन की ज्यामिति, संपर्क क्षेत्र, आवश्यक आयाम वितरण, सामग्री का व्यवहार या माउंटिंग/इंटरफ़ेस की स्थिति में परिवर्तन करता है, तो हॉर्न को आमतौर पर पुनः डिज़ाइन करने की आवश्यकता होती है। जीवनकाल सामग्री और उपयोग पर निर्भर करता है: एल्यूमीनियम मिश्र धातु का हॉर्न आमतौर पर 50,000 से 500,000 वेल्ड चक्रों तक चलता है, टाइटेनियम का हॉर्न 3-5 गुना अधिक चलता है, और धातु वेल्डिंग के लिए कठोर स्टील का हॉर्न सबसे लंबे समय तक चलता है - लेकिन वास्तविक जीवनकाल पावर स्तर, पार्ट डिज़ाइन, कूलिंग और रखरखाव पर निर्भर करता है।
अल्ट्रासोनिक हॉर्न वास्तव में क्या करता है
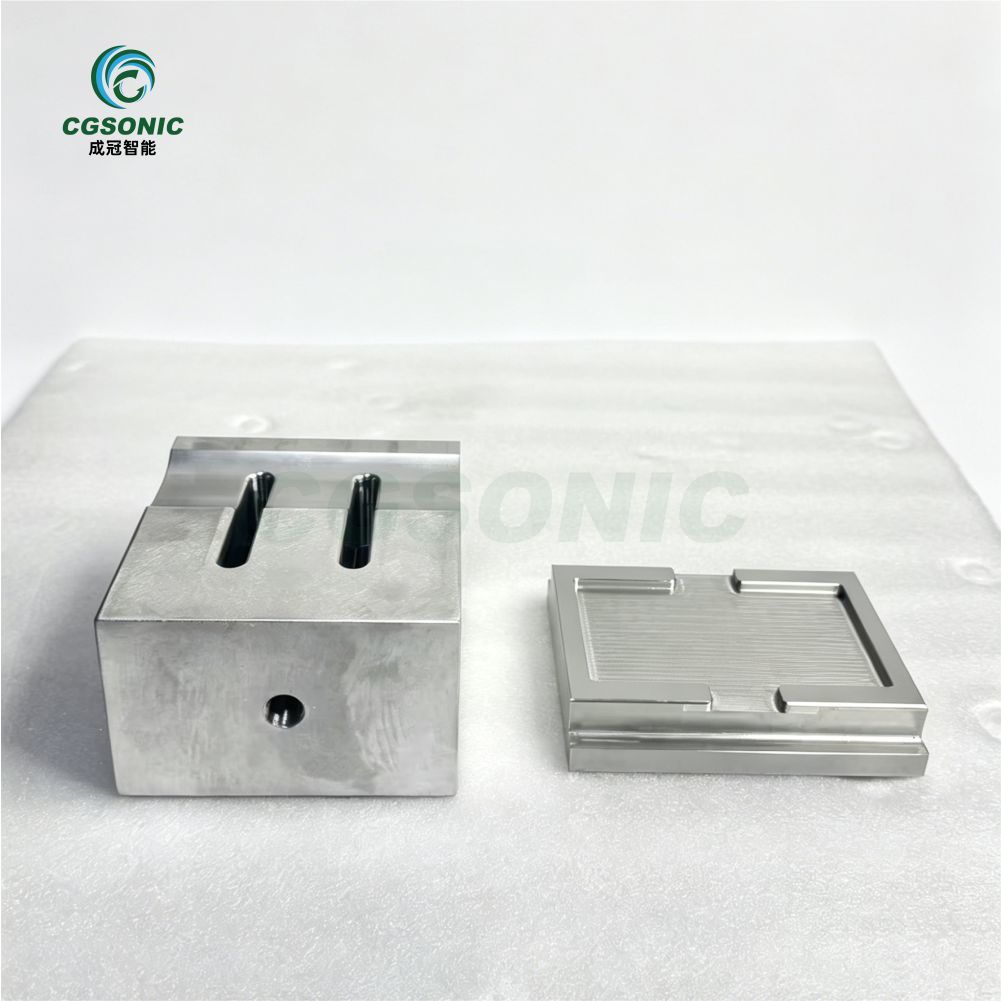
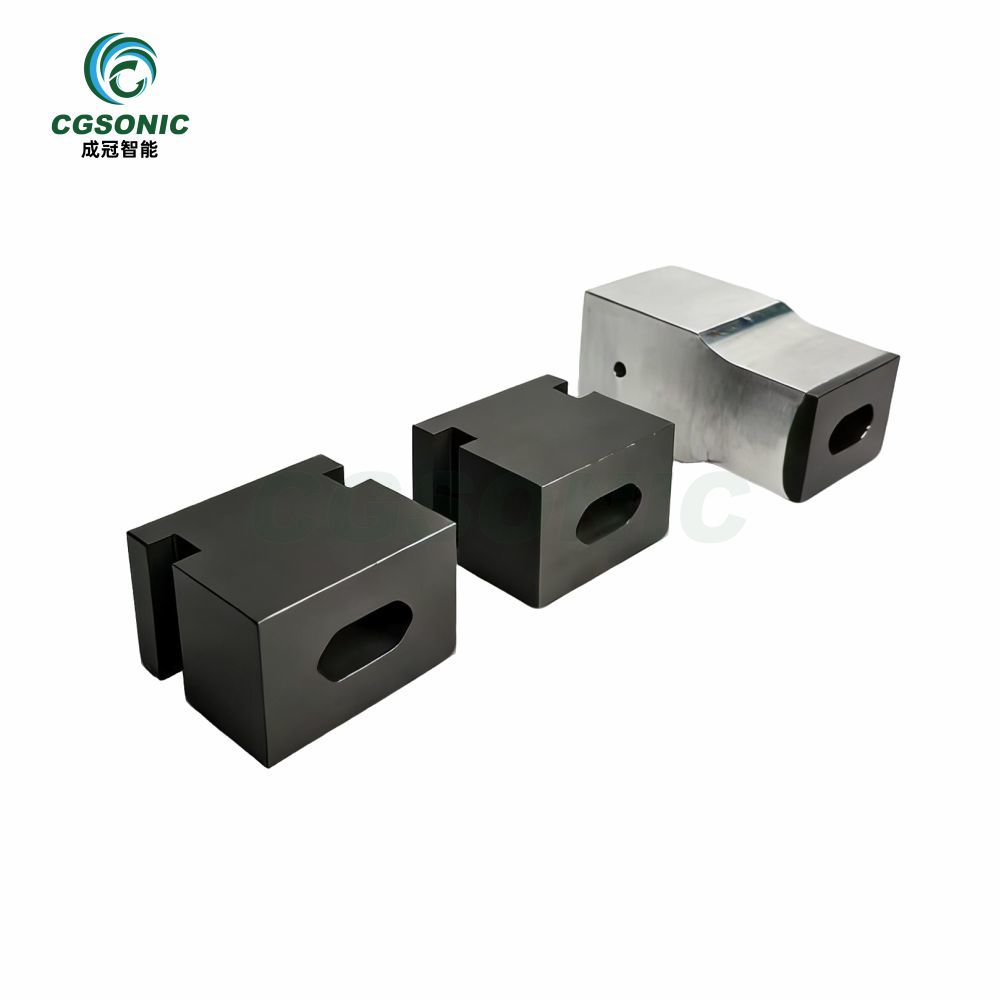
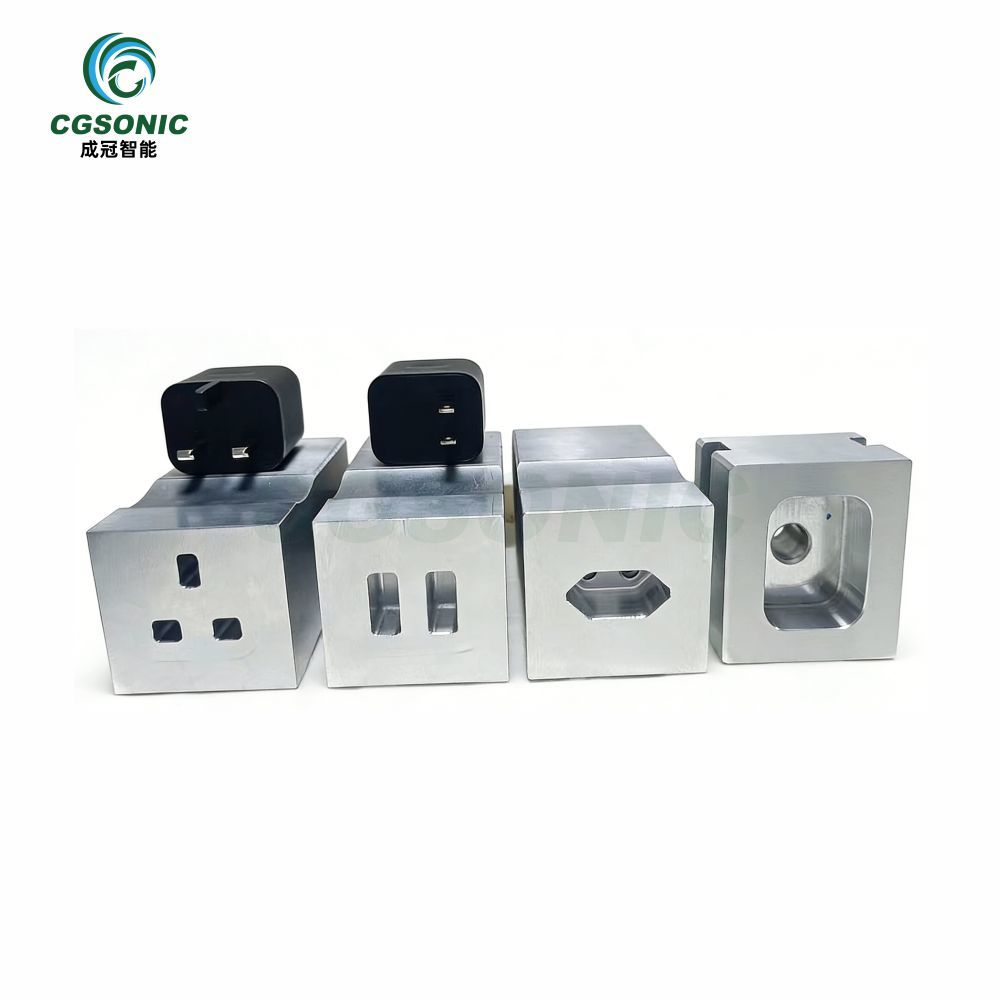
हॉर्न (जिसे सोनोट्रोड भी कहा जाता है) वह धातु का उपकरण है जो आपके पार्ट को छूता है। यह कनवर्टर द्वारा उत्पन्न यांत्रिक कंपन को लेता है, उसे कार्यशील आयाम तक बढ़ाता है, और उसे नियंत्रित तरीके से जोड़ में पहुंचाता है। हॉर्न के निर्माण में इंजीनियरिंग की आवश्यकता इसलिए होती है क्योंकि इसकी ज्यामिति अनुनाद, आयाम वितरण, भार स्थानांतरण और पार्ट के साथ संपर्क को प्रभावित करती है।
- यह एक अनुनादक है। हॉर्न को मशीन की आवृत्ति (20 / 35 / 40 किलोहर्ट्ज़) पर सटीक रूप से अनुनाद करने के लिए निर्मित किया जाता है। यदि तरंगदैर्ध्य का आधा भाग भी अधिक या कम हो तो यह प्रभावी ढंग से कंपन नहीं करेगा।
- यह आयाम को आकार देता है। स्लॉटिंग, स्टेपिंग और कंटूरिंग वेल्ड सतह पर आयाम को समान रूप से वितरित करते हैं। असमान आयाम देने वाला हॉर्न एक कोने को वेल्ड करता है और दूसरे को कम वेल्ड करता है।
- यह भार वहन करता है। हॉर्न वेल्डिंग के सभी बल को पार्ट में स्थानांतरित करता है, इसलिए इसकी ज्यामिति इतनी कठोर होनी चाहिए कि वह झुकने और थकान का प्रतिरोध कर सके।
हर हॉर्न को कस्टमाइज़ क्यों किया जाना चाहिए, इसके पाँच कारण
उत्पाद की ज्यामिति अद्वितीय है
वेल्ड सतह आपके पार्ट के वास्तविक आकार, रिबिंग और दीवार की मोटाई के अनुरूप होनी चाहिए। एक ही परिवार के दो उत्पादों - एक 30 मिमी फिल्टर कैप और एक 90 मिमी फिल्टर हाउसिंग - के लिए पूरी तरह से अलग-अलग हॉर्न सतहों की आवश्यकता होती है, क्योंकि वेल्ड लाइन, सपोर्ट संरचना और विरूपण व्यवहार भिन्न होते हैं।
डिजाइन के समय ही आवृत्ति ट्यूनिंग को लॉक कर दिया जाता है।
किसी हॉर्न की अनुनादी आवृत्ति उसके पदार्थ, लंबाई और द्रव्यमान वितरण द्वारा निर्धारित होती है। एक बार मशीनिंग हो जाने के बाद, इसे बेंच पर पुनः ट्यून नहीं किया जा सकता है - इसे बदलने का एकमात्र तरीका नियंत्रित तरीके से पदार्थ को हटाना या जोड़ना है, जो स्वयं एक कस्टम डिज़ाइन प्रक्रिया है। यही कारण है कि प्रत्येक हॉर्न को एक मशीन आवृत्ति के लिए डिज़ाइन किया जाता है और इसे 20 किलोहर्ट्ज़ और 40 किलोहर्ट्ज़ सिस्टम के बीच स्थानांतरित नहीं किया जा सकता है।
आयाम का वितरण समान रूप से होना चाहिए।
एकसमान वेल्ड गुणवत्ता का अर्थ है वेल्ड सतह के प्रत्येक बिंदु पर एकसमान आयाम। एक छोटे गोल भाग के लिए डिज़ाइन किया गया हॉर्न, यदि किसी लंबे और संकरे भाग पर लगाया जाए, तो हॉट स्पॉट उत्पन्न करेगा, और एक लंबे भाग के लिए बनाया गया हॉर्न छोटे भाग को ठीक से वेल्ड नहीं करेगा। आयाम प्रोफाइलिंग की गणना प्रत्येक उत्पाद के लिए मोडल विश्लेषण का उपयोग करके की जाती है और कई कारखानों में इसे लेजर वाइब्रोमीटर से सत्यापित किया जाता है।
इंटरफ़ेस और फ़िक्स्चर फ़िट
हॉर्न को एक विशिष्ट स्टड साइज़ और टॉर्क के साथ बूस्टर पर कस दिया जाता है। इसका वज़न और गुरुत्वाकर्षण केंद्र मशीन और फ़िक्स्चर की सीमाओं के भीतर रहना चाहिए। भारी हॉर्न के लिए मज़बूत सपोर्ट कॉलम की आवश्यकता होती है, और केंद्र से हटकर लगा हॉर्न कन्वर्टर पर टॉर्क डालता है। सही इंटरफ़ेस बनाना कस्टम डिज़ाइन का एक अभिन्न अंग है, न कि बाद में जोड़ा गया कोई काम।
सामग्री और प्रक्रिया संबंधी आवश्यकताएँ भिन्न-भिन्न होती हैं।
घर्षणकारी ग्लास-फिल्ड नायलॉन, कॉस्मेटिक एबीएस कवर या कॉपर वायर हार्नेस की वेल्डिंग के लिए अलग-अलग टिप सामग्री, कोटिंग और सतह फिनिश की आवश्यकता होती है। कॉस्मेटिक पार्ट्स के लिए पॉलिश की हुई टिप, घर्षणकारी प्लास्टिक के लिए कार्बाइड इंसर्ट और मेटल वेल्डिंग के लिए कठोर स्टील टिप अलग-अलग कस्टम डिज़ाइन होते हैं - भले ही माउंटिंग आयाम समान हों।
अल्ट्रासोनिक हॉर्न कितने समय तक चलता है?
कोई निश्चित संख्या नहीं है, क्योंकि हॉर्न एक ऐसा हिस्सा है जिस पर अत्यधिक दबाव पड़ता है। इस तालिका को योजना बनाने के लिए एक मानक के रूप में उपयोग करें, गारंटी के रूप में नहीं।
| सींग सामग्री | सामान्य जीवनकाल| | के लिए सर्वश्रेष्ठ | नोट्स |
| एल्युमिनियम मिश्र धातु (7075-T6) | 50,000–500,000 चक्र | प्लास्टिक, नॉनवॉवन | हल्का, कम लागत वाला, जल्दी घिसने वाला |
| टाइटेनियम मिश्र धातु (Ti-6Al-4V) | 200,000–2,000,000 चक्र | उच्च शक्ति, घर्षणशील पुर्जे | एल्युमीनियम की आयु 3-5 गुना अधिक, लेकिन लागत अधिक। |
| कठोर उपकरण इस्पात | 500,000+ चक्र | धातु वेल्डिंग | सबसे भारी, सर्वोत्तम घिसाव प्रतिरोध |
| सिरेमिक/कार्बाइड इंसर्ट टिप | कोटिंग के अनुसार भिन्न होता है | घिसाव-प्रवण संपर्क बिंदु | टिप की आयु को काफी हद तक बढ़ाता है |
अपने चक्र समय के अनुसार चक्रों को कैलेंडर समय में बदलें। एक संयंत्र जो प्रतिदिन 3,000 वेल्ड करता है, वर्ष में 300 दिन चलता है, वह प्रति वर्ष 900,000 चक्रों का उपभोग करता है - इसलिए एक टाइटेनियम हॉर्न एक से दो वर्ष तक चल सकता है, जबकि उसी स्लॉट में एक एल्यूमीनियम हॉर्न को एक वर्ष के भीतर बदलने की आवश्यकता हो सकती है।
सींग की आयु कम करने वाले छह कारक
- अत्यधिक आयाम। हॉर्न को उसके डिज़ाइन किए गए आयाम से ऊपर चलाने से स्लॉट और आधार पर थकान बढ़ जाती है।
- स्टड का अत्यधिक कसाव या ढीलापन। गलत टॉर्क से या तो थ्रेड खिंच जाते हैं या जोड़ में घिसावट हो जाती है, और दोनों ही स्थितियों में हॉर्न का आधार क्षतिग्रस्त हो जाता है।
- स्टैक का संरेखण खराब है। एक कनवर्टर-बूस्टर-हॉर्न स्टैक जो समाक्षीय नहीं है, हॉर्न पर झुकाव का भार डालता है।
- अपघर्षक या कांच से भरा पदार्थ। भरा हुआ नायलॉन और इसी तरह के यौगिक वेल्ड की सतह को तेजी से नष्ट कर देते हैं।
- अपर्याप्त शीतलन। वायु शीतलन के बिना निरंतर संचालन से हॉर्न का तापमान बढ़ जाता है, और गर्म एल्यूमीनियम अपनी कठोरता खो देता है।
- गिरने या गलत तरीके से संभालने से। कठोर फर्श पर एक बार गिरने से भी सींग अंदर से टूट सकता है, भले ही बाहर से कोई नुकसान दिखाई न दे।
हॉर्न बदलने की आवश्यकता के पांच चेतावनी संकेत
इनमें से कोई भी समस्या दिखने पर हॉर्न को तुरंत बदल दें या उसकी मरम्मत करवा लें। खराब हॉर्न को चलाते रहने से कन्वर्टर और बूस्टर दोनों को नुकसान पहुंचने का खतरा रहता है।
- समान पावर सेटिंग पर आयाम का गिरना — हॉर्न अब प्रभावी ढंग से प्रतिध्वनित नहीं होता है।
- स्पष्ट दरारें, चिप्स या गड्ढेदार वेल्ड सतह, विशेष रूप से स्लॉट के पास।
- प्रक्रिया में कोई बदलाव न होने के बावजूद स्क्रैप दर में वृद्धि या वेल्ड की मजबूती में गिरावट आना।
- ओवरलोड अलार्म जो पहले की तुलना में जल्दी और अधिक बार बजते हैं।
- एक आवृत्ति रीडिंग जो हॉर्न के प्रमाणपत्र पर दर्शाए गए ट्यून किए गए मान से विचलित हो गई है।
सींग की आयु कैसे बढ़ाएं
- निर्धारित समय पर वेल्ड की सतह को दोबारा काटें। हल्की रीफेसिंग से सतह की समतलता बहाल हो जाती है और दरार पड़ने से पहले ही सतह की थकान दूर हो जाती है।
- स्टड टॉर्क को निर्धारित मानकों के अनुसार रखें और हर बार मरम्मत करते समय इसकी जांच करें।
- उच्च कार्य चक्रों के दौरान चिमनी को हवा से ठंडा करें, और लंबे समय तक चलने के बीच इसे परिवेशी तापमान पर वापस आने दें।
- स्टैक के समाक्षीय होने की पुष्टि करें, और उन अनुप्रयोगों के लिए जहां घूर्णी संतुलन या गतिशील व्यवहार प्रासंगिक है, हॉर्न डिजाइन और निर्माण प्रक्रिया में अनुप्रयोग द्वारा निर्दिष्ट उपयुक्त संतुलन और अनुनाद जांच शामिल होनी चाहिए।
- हॉर्न को गद्देदार रैक में रखें। उन्हें सुरक्षित रैक में रखें ताकि वेल्ड सतह पर प्रभाव से होने वाली क्षति, संदूषण और विरूपण से बचा जा सके।
कस्टम हॉर्न बनाम स्टैंडर्ड हॉर्न
| पहलू | कस्टम हॉर्न | मानक / स्टॉक हॉर्न |
| उत्पाद के लिए उपयुक्त | सटीक ज्यामिति मिलान | केवल अनुमानित |
| वेल्ड गुणवत्ता | एकसमान आयाम, सुसंगत वेल्ड | त्वचा में जलन और जोड़ों में कमजोरी का खतरा |
| जीवनकाल | बेहतर, लंबा | बेमेल होने पर छोटा |
| समय सीमा | 1-4 सप्ताह (डिजाइन + मशीनिंग) | पहले से तैयार |
| अग्रिम लागत | उच्च | निचला |
| जिंग के लिए सर्वश्रेष्ठ | उत्पादन और महत्वपूर्ण भाग | परीक्षण और रफ प्रोटोटाइपिंग |
अक्सर पूछे जाने वाले प्रश्न
प्रश्न 1: क्या मैं समय बचाने के लिए किसी नए उत्पाद के लिए स्टॉक हॉर्न का उपयोग कर सकता हूँ?
A1: केवल मोटे तौर पर व्यवहार्यता परीक्षण के लिए। एक स्टॉक हॉर्न शायद ही कभी आपकी वेल्ड लाइन से मेल खाता है, इसलिए परिणाम यह नहीं दर्शाएंगे कि एक उत्पादन हॉर्न क्या हासिल कर सकता है। कभी भी स्टॉक हॉर्न पर उत्पाद की गुणवत्ता का आकलन न करें या प्रक्रिया मापदंड निर्धारित न करें।
प्रश्न 2: मुझे अल्ट्रासोनिक हॉर्न का निरीक्षण कितनी बार करना चाहिए?
A2: प्रत्येक शिफ्ट परिवर्तन पर दृश्य निरीक्षण करें और आयाम की जाँच करें, और मासिक रूप से आवृत्ति को पुनः मापें। उच्च-ड्यूटी लाइनों में सामग्री के आधार पर प्रत्येक 100,000-300,000 चक्रों के बाद वेल्ड सतह को पुनः समतल किया जाना चाहिए।
प्रश्न 3: समय के साथ हॉर्न की तीव्रता क्यों कम हो जाती है?
A3: थकान के कारण दरारें और सतह पर घिसावट से हॉर्न की डिज़ाइन की गई आयाम पर प्रतिध्वनित होने की क्षमता कम हो जाती है। दरार या कठोर हो चुका आधार इसका सामान्य कारण होता है। सतह को फिर से ठीक करने या ट्यूनिंग करने से यह क्षमता बहाल हो सकती है; दरार होने पर हॉर्न को बदलना ही पड़ेगा।
Q4: क्या हॉर्न का वजन वेल्डिंग के प्रदर्शन को प्रभावित करता है?
A4: जी हाँ। हॉर्न का द्रव्यमान यांत्रिक डिज़ाइन की एक महत्वपूर्ण बाधा है। मशीन की संरचना, एक्चुएटर की क्षमता और टूलिंग सपोर्ट की जाँच संपूर्ण गतिशील असेंबली के संदर्भ में की जानी चाहिए। यह कॉलम मशीन के डाउनस्ट्रोक को धीमा कर सकता है। वजन डिज़ाइन की एक महत्वपूर्ण बाधा है, इसीलिए जहाँ कठोरता-से-वजन अनुपात मायने रखता है, वहाँ टाइटेनियम हॉर्न का उपयोग किया जाता है।
हमसे बात करें
यदि आपको किसी विशिष्ट पुर्जे के लिए कस्टम डिज़ाइन और मशीनिंग वाला हॉर्न चाहिए, तो हमें अपने उत्पाद के चित्र, सामग्री और लक्षित चक्र समय भेजें। हमारे इंजीनियर मोडल विश्लेषण कर सकते हैं, हॉर्न की सामग्री और ज्यामिति का सुझाव दे सकते हैं और आवृत्ति परीक्षण प्रमाणपत्र के साथ एक प्रोटोटाइप हॉर्न प्रदान कर सकते हैं।