














अल्ट्रासोनिक वेल्डिंग उपकरण का चयन कैसे करें: 7 चरणों वाली चयन मार्गदर्शिका और संभावित समस्याओं की सूची (2026 संस्करण)
इस लेख के बारे में
अल्ट्रासोनिक वेल्डिंग प्रक्रिया इंजीनियर ली योंग द्वारा संकलित।शेन्ज़ेन चेंगगुआन मैंइंटेलिजेंट अल्ट्रासोनिक इक्विपमेंट कंपनी लिमिटेड को उत्पादन लाइन चालू करने और उत्पादन बढ़ाने में 22 वर्षों का अनुभव है। कंपनी ने 10,000 से अधिक वेल्डिंग परियोजनाएं पूरी की हैं, जिनमें 100,000 से अधिक वेल्डेड उत्पाद शामिल हैं। इस लेख की सामग्री वास्तविक उत्पादन लाइन के मामलों और मापदंडों के सत्यापन पर आधारित है।
विषयसूची
- वेल्ड किए जाने वाले पदार्थों की पुष्टि करें — चयन में यह सबसे महत्वपूर्ण कारक है।
- सही कार्य आवृत्ति चुनें — 20kHz / 35kHz / 40kHz
- वेल्डिंग क्षेत्र के अनुसार पावर को समायोजित करें — ठंडे वेल्ड और ओवर-वेल्ड से बचें
- उत्पादन मात्रा के आधार पर मशीन का प्रकार चुनें — वायवीय / सर्वो / कस्टम
- जनरेटर के मूल कार्यों पर ध्यान केंद्रित करें — मशीन का मस्तिष्क।
- हॉर्न और टूलिंग फिक्स्चर — यही अंततः वेल्ड की गुणवत्ता निर्धारित करते हैं।
- आपूर्तिकर्ता की क्षमता और बिक्री के बाद की सेवा का मूल्यांकन करें।
- चयन निर्णय प्रवाहचार्ट
- उपकरण तुलना त्वरित संदर्भ तालिका
- चयन में होने वाली आम गलतियाँ और संभावित समस्याओं की सूची
- अक्सर पूछे जाने वाले प्रश्न (FAQ)
- सारांश
का चयन अल्ट्रासोनिक वेल्डिंग प्लास्टिक निर्माता द्वारा उत्पादन शुरू करने से पहले उपकरण का चयन सबसे महत्वपूर्ण निर्णयों में से एक है। सही उपकरण का चयन करने से स्थिर उत्पादन, उच्च उपज और कम रखरखाव लागत सुनिश्चित होती है। गलत उपकरण का चयन करने से कोल्ड वेल्ड, ओवर-वेल्ड और बार-बार खराबी जैसी समस्याएं उत्पन्न होती हैं - मशीनों की कीमत में अंतर की तुलना में डाउनटाइम के कारण होने वाला नुकसान कहीं अधिक होता है।
यह मार्गदर्शिका चयन प्रक्रिया को 7 मुख्य चरणों में विभाजित करती है, जिसमें सामग्री की पुष्टि से लेकर आपूर्तिकर्ता के मूल्यांकन तक शामिल है। यह निर्णय लेने की प्रक्रिया और प्रत्येक चरण में ध्यान रखने योग्य बिंदुओं को स्पष्ट करती है, और अंत में एक चयन निर्णय प्रवाह चार्ट और उपकरण तुलना त्वरित संदर्भ तालिका के साथ समाप्त होती है ताकि आप खरीदारी से पहले सही निर्णय ले सकें।
1. वेल्ड की जाने वाली सामग्रियों की पुष्टि करें — चयन में यह सबसे महत्वपूर्ण कारक है।
सामग्री चयन में पहला कारक है। विभिन्न प्लास्टिक के गलनांक, प्रत्यास्थता मापांक और तापीय चालकता में बहुत अंतर होता है, जो सीधे तौर पर उपकरण की आवृत्ति, शक्ति और हॉर्न डिजाइन को निर्धारित करता है।
प्रमुख निर्णय बिंदु
- वेल्ड की जाने वाली सामग्री की पहचान करें: एबीएस और पीसी जैसे कठोर प्लास्टिक को अधिक ऊर्जा की आवश्यकता होती है; पीपी और पीई जैसे नरम प्लास्टिक को कम ऊर्जा की आवश्यकता होती है लेकिन आयाम पर अधिक सटीक नियंत्रण की आवश्यकता होती है।
- वेल्डिंग की गुणवत्ता संबंधी आवश्यकताओं की पुष्टि करें: क्या वेल्ड की मजबूती तन्यता परीक्षण मानकों को पूरा करनी चाहिए? क्या सीलिंग आवश्यक है (वायु-रोधक/जल-रोधक)? क्या सतह पर दबाव के निशान, जलने के निशान और फ्लैश नहीं होने चाहिए?
- यह निर्धारित करें कि क्या भिन्न-भिन्न सामग्रियों को जोड़ा जा रहा है: दोनों सामग्रियों के गलनांक एक दूसरे से 20°C के भीतर होने चाहिए, अन्यथा विश्वसनीय संलयन प्राप्त करना कठिन है। कुछ संयोजनों (जैसे, किसी भी प्लास्टिक के साथ PTFE) को अल्ट्रासोनिक वेल्डिंग द्वारा जोड़ना लगभग असंभव है।
| सामग्री | वेल्डिंग में कठिनाई | आवश्यक ऊर्जा | नोट्स |
| पेट | कम | मध्यम | वेल्डिंग में सबसे आसान; अत्यधिक बहुमुखी |
| पीसी (पॉलीकार्बोनेट) | मध्यम | उच्च | उच्च गलनांक; उच्च शक्ति की आवश्यकता |
| पी एस (पॉलीस्टाइरीन) | कम | कम | वेल्ड करना आसान है लेकिन इसमें भंगुर दरार पड़ने की संभावना रहती है। |
| पीपी (पॉलीप्रोपाइलीन) | उच्च | न्यून मध्यम | अत्यधिक लोचदार; उच्च आवृत्ति और छोटे आयाम की आवश्यकता होती है |
| पीई (पॉलीइथिलीन) | उच्च | न्यून मध्यम | निम्न गलनांक लेकिन खराब ऊष्मा चालकता |
| पीए (नायलॉन) | मध्यम ऊँचाई | उच्च | अत्यधिक नमी सोखने वाला; वेल्डिंग से पहले सामग्री को सुखा लें। |
| पीओएम (एसिटल) | मध्यम | मध्यम ऊँचाई | बहुत कठोर; सटीक आयाम की आवश्यकता होती है |
| पीएमएमए (ऐक्रेलिक) | मध्यम | मध्यम | कॉस्मेटिक पार्ट्स को बुलबुले से बचाव की आवश्यकता होती है |
| पीटीएफई (टेफ्लॉन) | बेहद कठिन | - | अल्ट्रासोनिक वेल्डिंग करना लगभग असंभव है। |
सलाह: जब आपको यह सुनिश्चित न हो कि किसी सामग्री को वेल्ड किया जा सकता है या नहीं, तो निःशुल्क वेल्डिंग परीक्षण के लिए नमूने भेजना सबसे सस्ता तरीका है। कोई भी प्रतिष्ठित आपूर्तिकर्ता यह सेवा प्रदान करता है।
2. उपयुक्त कार्य आवृत्ति चुनें — 20kHz / 35kHz / 40kHz
आवृत्ति सीधे तौर पर कंपन प्रदर्शन को निर्धारित करती है। अल्ट्रासोनिक वेल्डिंग उपकरण आमतौर पर तीन आवृत्ति स्तरों में आते हैं - 20kHz, 35kHz और 40kHz - जिनमें से प्रत्येक का अपना एक आदर्श स्तर होता है।
| आवृत्ति | आयाम विशेषताएँ | उपयुक्त उत्पाद | लाभ | सीमाएँ |
| 20 किलोहर्ट्ज़ | उच्च आयाम, उच्च ऊर्जा | मध्यम से बड़े आकार के प्लास्टिक के पुर्जे, मोटी दीवारों वाले उत्पाद, ऑटोमोटिव घटक, उपकरण आवरण | सबसे बहुमुखी; बाजार में सबसे अधिक बिकने वाली मशीनें; पुर्जे आसानी से उपलब्ध। | नाजुक छोटे पुर्जों पर अत्यधिक वेल्डिंग और दबाव से क्षति होने की संभावना रहती है। |
| 35 किलोहर्ट्ज़ | मध्यम आयाम | मध्यम आकार के कॉस्मेटिक पार्ट्स, इलेक्ट्रॉनिक सहायक उपकरण, चिकित्सा उपकरण | शक्ति और सटीकता का संतुलन बनाए रखता है; बाहरी दिखावट को होने वाले नुकसान को कम करता है | 20kHz की तुलना में मशीन के कम विकल्प उपलब्ध हैं |
| 40 किलोहर्ट्ज़ | कम आयाम, उत्तम और सटीक | छोटे पतले पुर्जे, सटीक इलेक्ट्रॉनिक्स, माइक्रो सेंसर, कॉस्मेटिक पैकेजिंग | कम जलन और दबाव के निशान; बेहतर वेल्ड स्पॉट | सीमित ऊर्जा; बड़े भागों के लिए उपयुक्त नहीं |
सामान्य नियम: बड़े पुर्जों के लिए कम आवृत्ति (20kHz) और छोटे, बारीक पुर्जों के लिए उच्च आवृत्ति (35kHz/40kHz) चुनें। यदि आपके उत्पादों के आकार में काफी भिन्नता है, तो दोहरी आवृत्ति वाले उपकरण या अलग-अलग आवृत्तियों वाली कई मशीनों का उपयोग करने पर विचार करें।
3. वेल्डिंग क्षेत्र के अनुसार पावर का मिलान करें — ठंडे वेल्ड और ओवर-वेल्ड से बचें
पावर का गलत चयन सबसे आम गलतियों में से एक है। बहुत कम पावर से कोल्ड वेल्डिंग होती है; बहुत अधिक पावर से ओवर-वेल्डिंग और जलने के निशान पड़ते हैं। दोनों ही स्थितियों में बैच में खराबी आती है।
| वेल्डिंग क्षेत्र का आकार | अनुशंसित शक्ति | विशिष्ट अनुप्रयोग |
| 50 मिमी के भीतर | 800–1200W | छोटे इलेक्ट्रॉनिक उपकरण, सेंसर पैकेजिंग, खिलौनों के पुर्जे |
| 50–100 मिमी | 1200–1500 वाट | ऑटोमोटिव सेंसर, चार्जर हाउसिंग, बैटरी कवर |
| 100–150 मिमी | 1500–2600W | घरेलू उपकरणों के आवरण, चिकित्सा उपकरण, ऑटोमोबाइल के आंतरिक भाग |
| 150 मिमी से ऊपर | 2600–3000W+ | ऑटोमोबाइल बंपर, बड़े पानी के टैंक, औद्योगिक कंटेनर |
सलाह: निरंतर बैच उत्पादन के लिए, 20% अतिरिक्त बिजली की आवश्यकता रखें। पूरी क्षमता से चलाने पर जनरेटर ओवरलोड अलार्म बजने लगते हैं और पुर्जों का जीवनकाल कम हो जाता है। उदाहरण के लिए, 120 मिमी वेल्डिंग क्षेत्र वाले पुर्जे के लिए, 1500 वाट की मशीन के बजाय 2000 वाट की मशीन चुनें।
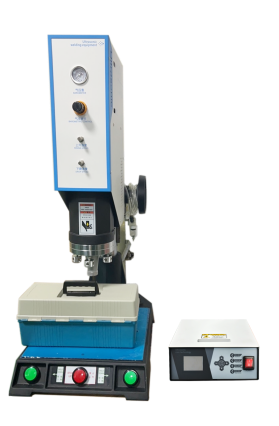
4. उत्पादन मात्रा के आधार पर मशीन का प्रकार चुनें — वायवीय / सर्वो / कस्टम
उत्पादन बैच का आकार सीधे तौर पर यह निर्धारित करता है कि आपको मानक वायवीय मशीन का चयन करना चाहिए या सर्वो प्रेसिजन मशीन का - और बजट में अंतर काफी महत्वपूर्ण होता है।
| मशीन प्रकार | ड्राइव विधि | शुद्धता | उपयुक्त परिदृश्य | मूल्य सीमा |
| बेंचटॉप न्यूमेटिक अल्ट्रासोनिक वेल्डर | सिलेंडर-चालित | ±0.05 मिमी | छोटे बैच में प्रोटोटाइपिंग, पायलट रन, अनुसंधान एवं विकास सत्यापन | कम |
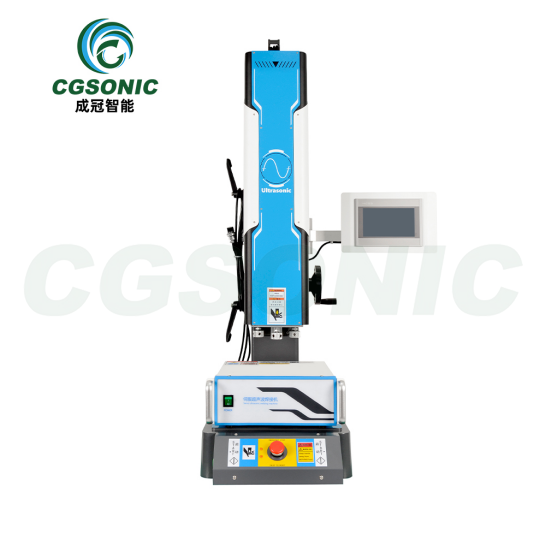
| सर्वो अल्ट्रासोनिक वेल्डर | सर्वो मोटर चालित | ±0.01 मिमी | उच्च मात्रा में उत्पादन, सख्त गुणवत्ता मानकों वाले उत्पाद | मध्यम ऊँचाई |
| अनुकूलित एकीकृत अल्ट्रासोनिक प्रणाली | कस्टम निर्मित | आवश्यकता के अनुसार डिज़ाइन किया गया | स्वचालित लाइनें, बहु-स्टेशन समवर्ती वेल्डिंग | उच्च (परियोजना के अनुसार उद्धृत) |
मुख्य अंतर
- न्यूमेटिक प्रकार: सिलेंडर के दबाव से वेल्डिंग करता है। सरल संरचना, संचालन में आसान, कम रखरखाव लागत। हालांकि, वेल्डिंग की गहराई वायु दाब में उतार-चढ़ाव से प्रभावित होती है, इसलिए स्थिरता सीमित है। 50,000 से कम वार्षिक उत्पादन मात्रा के लिए उपयुक्त।
- सर्वो प्रकार: एक सर्वो मोटर डाउनस्ट्रोक की दूरी और गति को सटीक रूप से नियंत्रित करती है, जिससे 0.01 मिमी की वेल्डिंग गहराई की सटीकता प्राप्त होती है। यह बहु-चरण वेल्डिंग प्रोफाइल (तेज़ पहुँच → धीमा दबाव → पकड़ → धीरे-धीरे छोड़ना) का समर्थन करता है और उत्कृष्ट स्थिरता प्रदान करता है — यह 100,000 से अधिक वार्षिक उत्पादन मात्रा या सख्त गुणवत्ता आवश्यकताओं (चिकित्सा उपकरण, ऑटोमोटिव सुरक्षा पुर्जे, आदि) के लिए उपयुक्त है।
- अनुकूलित एकीकृत प्रकार: इसमें अल्ट्रासोनिक वेल्डिंग मॉड्यूल को स्वचालित लाइन में एकीकृत किया गया है, और रोबोट, रोटरी टेबल और विज़न इंस्पेक्शन के साथ मिलकर पूर्णतः स्वचालित उत्पादन सुनिश्चित किया जाता है। यह 500,000 से अधिक वार्षिक उत्पादन मात्रा वाले बड़े पैमाने के विनिर्माण के लिए उपयुक्त है।
सलाह: महंगी मशीनों के पीछे अंधाधुंध न भागें। साधारण, कम मात्रा में बनने वाले उत्पादों के लिए न्यूमेटिक मशीन बिल्कुल उपयुक्त है – महंगी सर्वो मशीनें खरीदने से केवल बजट पर दबाव बढ़ता है और रखरखाव की जटिलता बढ़ती है। इसके विपरीत, अधिक मात्रा में बनने वाले सटीक उत्पादों पर न्यूमेटिक मशीन चलाने से उत्पादन अस्थिर हो जाता है, और मशीन बंद रहने से होने वाला नुकसान कीमत के अंतर से कहीं अधिक होता है।
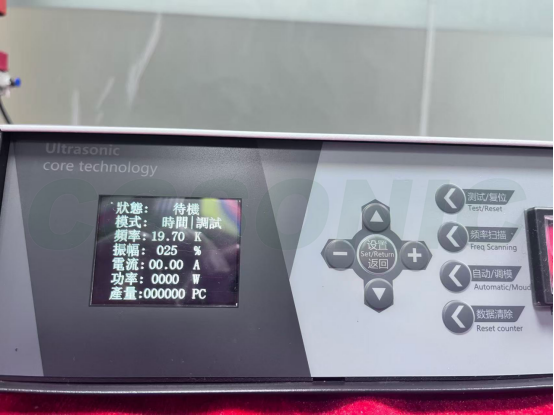
5. जनरेटर के मूल कार्यों पर ध्यान केंद्रित करें — मशीन का मस्तिष्क।
अल्ट्रासोनिक वेल्डर का जनरेटर उसका मस्तिष्क होता है: यह मुख्य बिजली को उच्च आवृत्ति वाले विद्युत सिग्नल में परिवर्तित करता है, जिससे ट्रांसड्यूसर चलता है। नए और पुराने जनरेटरों के प्रदर्शन में काफी अंतर होता है, जो वेल्डिंग की स्थिरता को सीधे तौर पर निर्धारित करता है।
खरीदने से पहले आपको जेनरेटर के कार्यों की पुष्टि करनी होगी।
- ऑटो फ्रीक्वेंसी ट्रैकिंग (डिजिटल जनरेटर): यह स्वचालित रूप से ट्रांसड्यूसर की अनुनाद आवृत्ति पर लॉक हो जाता है, जिससे लंबे समय तक चलने वाले प्रयोगों में प्रदर्शन स्थिर रहता है। पुराने एनालॉग यूनिटों को मैन्युअल ट्यूनिंग की आवश्यकता होती है, उत्पादन के दौरान उनमें विचलन होता है और वेल्ड की गुणवत्ता अनिश्चित होती है।
- कई वेल्डिंग मोड:
- टाइम मोड: पूर्व निर्धारित समय पर रुक जाता है — स्थिर सामग्रियों वाले नियमित उत्पादों के लिए उपयुक्त
- ऊर्जा मोड: पूर्व निर्धारित ऊर्जा स्तर पर रुक जाता है — सामग्री बैच में होने वाले बदलावों की भरपाई करता है और उत्पादन को स्थिर रखता है।
- डेप्थ मोड: पूर्व निर्धारित वेल्डिंग गहराई पर रुक जाता है — यह उन उत्पादों के लिए उपयुक्त है जिनमें आयामी आवश्यकताएं बहुत सटीक होती हैं।
- पैरामीटर रेसिपी स्टोरेज: विभिन्न उत्पादों के पैरामीटर अलग-अलग स्टोर किए जाते हैं और उत्पाद बदलते समय एक ही बटन से उन्हें पुनः प्राप्त किया जा सकता है, जिससे बार-बार ट्यूनिंग करने की आवश्यकता नहीं होती। ऐसी मशीन चुनें जो कम से कम 10 रेसिपी स्टोर कर सके।
- ओवरलोड अलार्म और सुरक्षा: वेल्डिंग में कोई गड़बड़ी होने पर (हॉर्न का फिक्स्चर से टकराना, सामग्री का गायब होना आदि) मशीन को स्वचालित रूप से बंद कर देता है और उसकी सुरक्षा करता है, जिससे हॉर्न और ट्रांसड्यूसर को नुकसान होने से बचाया जा सकता है।
- वेल्डिंग डेटा आउटपुट: उच्च-स्तरीय जनरेटर प्रत्येक वेल्ड के लिए ऊर्जा, समय और गहराई का डेटा आउटपुट कर सकते हैं, जो गुणवत्ता ट्रेसिबिलिटी के लिए एमईएस एकीकरण का समर्थन करता है।
सलाह: पुराने एनालॉग जनरेटरों से पूरी तरह बचें। ये 20%–30% सस्ते तो होते हैं, लेकिन इनमें शोर प्रतिरोधक क्षमता कम होती है, पैरामीटर में बार-बार बदलाव आते हैं और डेटा ट्रेसिबिलिटी नहीं होती। बड़े पैमाने पर उत्पादन में, अस्थिर वेल्डिंग से होने वाला स्क्रैप नुकसान कीमत के अंतर से कहीं अधिक होता है।
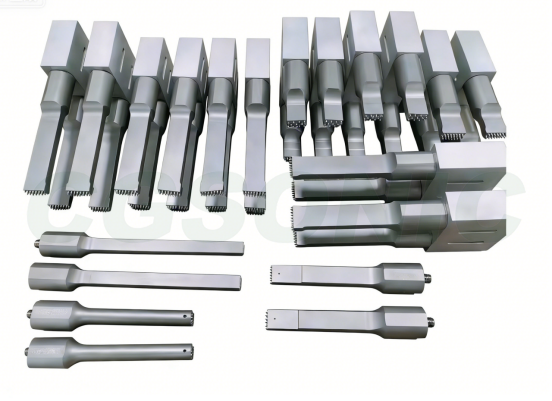
6. हॉर्न और टूलिंग फिक्स्चर — जो अंततः वेल्ड की गुणवत्ता निर्धारित करते हैं।
बेहतरीन मेन यूनिट भी अच्छे हॉर्न और फिक्स्चर के बिना अच्छे पुर्जे नहीं बना सकती। हॉर्न (सोनोट्रोड) और टूलिंग फिक्स्चर चयन का सबसे अनदेखा हिस्सा हैं, फिर भी वेल्ड की गुणवत्ता पर इनका बहुत बड़ा प्रभाव पड़ता है।
सींग की सामग्री की तुलना
| सामग्री | सेवा जीवन | कीमत | उपयुक्त परिदृश्य |
| एल्युमिनियम मिश्र धातु | मध्यम (100,000–300,000 चक्र) | कम | छोटे से मध्यम बैच, प्रोटोटाइपिंग |
| टाइटेनियम मिश्र धातु | लंबी अवधि (500,000–1,000,000+ चक्र) | मध्यम ऊँचाई | निरंतर उच्च मात्रा में उत्पादन, उच्च थकान-शक्ति की आवश्यकताएँ |
| अलॉय स्टील | लंबा | मध्यम | विशेष रूप से उच्च घिसाव वाली स्थितियों के लिए, लेकिन भारी और मशीनिंग में कठिन। |
हॉर्न और फिक्स्चर चयन बिंदु
- अनियमित आकार के उत्पादों के लिए अक्सर कस्टम हॉर्न और पोजिशनिंग फिक्स्चर की आवश्यकता होती है: मानक हॉर्न केवल सपाट, नियमित वेल्डिंग सतहों के लिए उपयुक्त होते हैं; घुमावदार, सीढ़ीदार या बहु-बिंदु वाले उत्पादों को कस्टम डिज़ाइन करवाना पड़ता है। खरीदारी से पहले आपूर्तिकर्ता की कस्टम हॉर्न बनाने की क्षमता की पुष्टि कर लें।
- निरंतर उच्च मात्रा उत्पादन के लिए, सबसे पहले टाइटेनियम हॉर्न चुनें: टाइटेनियम का थकान जीवन एल्यूमीनियम की तुलना में 3-5 गुना अधिक होता है, इसलिए यद्यपि इकाई मूल्य अधिक है, प्रति भाग लागत वास्तव में कम है, और हॉर्न बदलने में लगने वाला समय कम हो जाता है।
- फिक्स्चर (नेस्ट) की परिशुद्धता भी उतनी ही महत्वपूर्ण है: नेस्ट की सटीक स्थिति वेल्ड संरेखण को सीधे प्रभावित करती है। सीएनसी-मशीन से निर्मित नेस्ट, साथ ही पार्ट के लिए लोकेटिंग पिन या वैक्यूम होल्ड-डाउन का उपयोग करने की सलाह दी जाती है।
- हॉर्न का डिज़ाइन और आवृत्ति मिलान: 20 किलोहर्ट्ज़ का हॉर्न काफी बड़ा होता है (कुल लंबाई लगभग 130-250 मिमी) जबकि 40 किलोहर्ट्ज़ का हॉर्न छोटा होता है (लगभग 50-90 मिमी); डिज़ाइन में आधी तरंगदैर्ध्य अनुनाद सटीकता सुनिश्चित होनी चाहिए।
सलाह: खरीदारी से पहले, पुष्टि कर लें कि क्या आपूर्तिकर्ता आपके उत्पाद के चित्रों के आधार पर कस्टम हॉर्न और फिक्स्चर डिजाइन कर सकता है, और अनुनाद आवृत्ति और आयाम-वितरण की एकरूपता को सत्यापित करने के लिए हॉर्न की परिमित तत्व विश्लेषण (FEA) रिपोर्ट मांगें।
7. आपूर्तिकर्ता की क्षमता और बिक्री पश्चात सेवा का मूल्यांकन करें।
सस्ते उपकरण शुरुआती तौर पर तो पैसे बचाते हैं, लेकिन बड़े पैमाने पर उत्पादन में अक्सर खराब हो जाते हैं, जिससे काम रुकने के कारण नुकसान होता है। आपूर्तिकर्ता का मूल्यांकन चयन प्रक्रिया का अंतिम चरण है — और यहीं पर गलती होने की सबसे अधिक संभावना होती है।
आपूर्तिकर्ता मूल्यांकन चेकलिस्ट
| मूल्यांकन मद | महत्वपूर्ण सवाल | योग्यता मानक |
| बिक्री-पूर्व प्रोटोटाइपिंग | क्या आप वेल्डिंग परीक्षण के नमूने उपलब्ध करा सकते हैं? | टेस्ट रिपोर्ट के साथ निःशुल्क या कम लागत वाली प्रोटोटाइपिंग |
| वारंटी अवधि | मुख्य घटकों (जनरेटर, ट्रांसड्यूसर) पर वारंटी कितने समय की है? | ≥12 महीने, जिसमें ऑनसाइट मरम्मत भी शामिल है |
| पुर्जों की आपूर्ति | हॉर्न और ट्रांसड्यूसर जैसे उपभोज्य पदार्थों के लिए लीड टाइम क्या है? | मानक पुर्जे ≤7 दिन; कस्टम पुर्जे ≤15 दिन |
| तकनीकी समर्थन | क्या ऑनलाइन कमीशनिंग संबंधी मार्गदर्शन उपलब्ध है? क्या ऑन-साइट प्रशिक्षण उपलब्ध है? | 24/7 ऑनलाइन सेवा + पहले वर्ष में निःशुल्क ऑन-साइट विज़िट |
| कस्टम विकास | क्या गैर-मानक परियोजनाओं के लिए कस्टम डेवलपमेंट समर्थित है? | हमारे पास एक आंतरिक डिजाइन टीम है जो समाधान चित्र तैयार कर सकती है। |
| उद्योग के अनुभव | क्या इसी उद्योग में सफलता की कहानियां हैं? | ग्राहक संदर्भ या ऑन-साइट विज़िट उपलब्ध हैं |
| प्रमाणपत्र | क्या उपकरण को CE / ISO प्रमाणन प्राप्त है? | निर्यातित उत्पादों के लिए सीई प्रमाणन अनिवार्य है। |
सलाह: कम से कम 3 आपूर्तिकर्ताओं की तुलना करें और निर्णय लेने से पहले प्रत्येक से प्रोटोटाइप परीक्षण रिपोर्ट प्राप्त करें। केवल कीमत की तुलना कभी न करें — मशीन पर बचाए गए कुछ हज़ार युआन एक छोटी सी खराबी से हज़ारों युआन के नुकसान में बदल सकते हैं।
चयन निर्णय प्रवाहचार्ट
वेल्डिंग सामग्री और गुणवत्ता संबंधी आवश्यकताओं की पुष्टि करें
→
यह तय करें कि क्या सामग्री को अल्ट्रासोनिक वेल्डिंग द्वारा वेल्ड किया जा सकता है।
→
उत्पाद के आकार के अनुसार आवृत्ति का चयन करें
→
वेल्डिंग क्षेत्र के अनुसार पावर का चयन करें
→
उत्पादन मात्रा के आधार पर मशीन का प्रकार चुनें
→
जनरेटर कार्यों की पुष्टि करें
→
हॉर्न और अन्य उपकरणों की पुष्टि करें
→
आपूर्तिकर्ताओं का मूल्यांकन करें
→
ऑर्डर दें
इस प्रक्रिया का चरण दर चरण पालन करें — प्रत्येक चरण में स्पष्ट निर्णय मानदंड हैं, इसलिए कोई भी महत्वपूर्ण बात छूट नहीं जाएगी।
| चयन आयाम | बुनियादी कॉन्फ़िगरेशन | मानक कॉन्फ़िगरेशन | उच्च-स्तरीय कॉन्फ़िगरेशन |
| आवृत्ति | 20 किलोहर्ट्ज़ | 20kHz / 35kHz | 20kHz + 40kHz दोहरी आवृत्ति |
| शक्ति | 800–1200W | 1500–2600W | 3000W+ (मार्जिन के साथ) |
| ड्राइव विधि | वायवीय | न्यूमेटिक / सर्वो | सर्वो (बहु-चरणीय प्रोफाइल) |
| जनक | डिजिटल आवृत्ति ट्रैकिंग | डिजिटल ट्रैकिंग + कई मोड | डिजिटल + डेटा आउटपुट + एमईएस एकीकरण |
| सींग सामग्री | एल्युमिनियम मिश्र धातु | टाइटेनियम मिश्र धातु | टाइटेनियम मिश्र धातु + FEA-अनुकूलित डिज़ाइन |
| स्थिरता | मानक घोंसला | सीएनसी-कस्टम घोंसला | वैक्यूम होल्ड-डाउन + विज़न पोजिशनिंग |
| लागू मात्रा |
| 50,000–500,000 पीस/वर्ष | >500,000 पीस/वर्ष |
| बजट संदर्भ | कम | मध्यम | उच्च |
चयन में होने वाली आम गलतियाँ और संभावित समस्याओं की सूची
गलती 1: भौतिक नमूनों पर वेल्डिंग परीक्षण किए बिना केवल कीमतों की तुलना करना।
एक जैसे स्पेसिफिकेशन्स होने पर भी, अलग-अलग सप्लायरों के उपकरणों के वेल्डिंग परिणामों में काफी अंतर हो सकता है। स्पेसिफिकेशन शीट पर लिखे आंकड़े वास्तविक प्रोटोटाइप सत्यापन का विकल्प नहीं हो सकते। सही तरीका: कम से कम 3 सप्लायरों से अपने वास्तविक नमूनों पर वेल्डिंग परीक्षण करने के लिए कहें और वेल्ड की मजबूती, दिखावट और उत्पादन क्षमता की तुलना करें।
दूसरी गलती: बजट को कम करने की कोशिश करना और कम क्षमता वाले उपकरण चुनना।
अपर्याप्त बिजली आपूर्ति के कारण लगातार कोल्ड-वेल्ड दोष और लगातार उच्च स्क्रैप दर बनी रहती है। मशीन पर बचाए गए कुछ हजार युआन एक महीने के भीतर स्क्रैप लागत में ही खर्च हो जाते हैं। सही तरीका: वेल्डिंग क्षेत्र के अनुसार बिजली आपूर्ति का समायोजन करें और 20% का मार्जिन रखें।
तीसरी गलती: हॉर्न और फिक्स्चर की गुणवत्ता को नजरअंदाज करते हुए केवल मुख्य मशीन की कीमत पर ध्यान केंद्रित करना।
हॉर्न और फिक्स्चर ही अंतिम वेल्ड की गुणवत्ता निर्धारित करते हैं। खराब गुणवत्ता वाले हॉर्न में आयाम का वितरण असमान होता है, जिससे कुछ स्थानों पर ओवर-वेल्डिंग और कुछ स्थानों पर कोल्ड वेल्ड हो जाते हैं। सही तरीका: कुल बजट में हॉर्न और फिक्स्चर की लागत शामिल करें और आपूर्तिकर्ता से हॉर्न की FEA रिपोर्ट की मांग करें।
चौथी गलती: सरल, कम मात्रा वाले उत्पादों के लिए आँख बंद करके उच्च-स्तरीय सर्वो मशीनें खरीदना।
सर्वो मशीनें सटीक होती हैं, लेकिन साधारण उत्पादों के लिए इतनी सटीकता की आवश्यकता नहीं होती। अतिरिक्त बजट को बेहतर हॉर्न या स्पेयर पार्ट्स पर खर्च करना अधिक उचित होगा। सही तरीका: मशीन के प्रकार को अपनी मात्रा और गुणवत्ता संबंधी आवश्यकताओं के अनुरूप चुनें और अनुपयोगी क्षमता के लिए भुगतान करने से बचें।
गलती 5: आपूर्तिकर्ता की बिक्री के बाद की क्षमता का मूल्यांकन न करना - मशीन खराब होने पर उसे ठीक करने वाला कोई नहीं।
बड़े पैमाने पर उत्पादन में, हर घंटे का डाउनटाइम हज़ारों युआन का नुकसान पहुंचा सकता है। यदि आपूर्तिकर्ता समय पर पुर्जे या तकनीकी सहायता प्रदान नहीं कर पाता है, तो नुकसान बढ़ता ही जाता है। सही तरीका: अनुबंध पर हस्ताक्षर करने से पहले वारंटी की शर्तें, पुर्जों की डिलीवरी का समय और तकनीकी सहायता के लिए प्रतिक्रिया समय की पुष्टि कर लें।
अक्सर पूछे जाने वाले प्रश्न (FAQ)
प्रश्न 1: 20kHz और 40kHz अल्ट्रासोनिक वेल्डिंग मशीनों में क्या अंतर है?
20 किलोहर्ट्ज़ की मशीन उच्च कंपन ऊर्जा प्रदान करती है, जो मध्यम से बड़े प्लास्टिक के पुर्जों और मोटी दीवारों वाले उत्पादों के लिए उपयुक्त है - यह बाज़ार में सबसे ज़्यादा बिकने वाली मशीन है। 40 किलोहर्ट्ज़ की मशीन का आयाम कम होता है, जो छोटे, पतली दीवारों वाले पुर्जों, कॉस्मेटिक पुर्जों और इलेक्ट्रॉनिक उपकरणों के लिए उपयुक्त है, जिससे जलने से होने वाले नुकसान और दबाव के निशान कम होते हैं। संक्षेप में: बड़े पुर्जों के लिए कम आवृत्ति, और छोटे, बारीक पुर्जों के लिए उच्च आवृत्ति।
प्रश्न 2: मैं अल्ट्रासोनिक वेल्डिंग पावर का चयन कैसे करूं?
50 मिमी के भीतर वेल्डिंग क्षेत्रों के लिए 800-1200 वाट, सामान्य मध्यम आकार के प्लास्टिक उत्पादों के लिए 1500-2600 वाट और बड़े, जटिल वर्कपीस के लिए 3000 वाट या उससे अधिक का चयन करें। निरंतर बैच उत्पादन के लिए, जनरेटर ओवरलोड अलार्म से बचने के लिए 20% अतिरिक्त पावर मार्जिन रखें।
प्रश्न 3: सर्वो और न्यूमेटिक अल्ट्रासोनिक वेल्डर में क्या अंतर है?
न्यूमेटिक वेल्डर सिलेंडर-चालित होता है: यह चलाने में आसान और किफायती होता है, जो छोटे बैच के प्रोटोटाइपिंग और पायलट रन के लिए उपयुक्त है। सर्वो वेल्डर सर्वो मोटर द्वारा वेल्डिंग की गहराई को नियंत्रित करता है, जिससे 0.01 मिमी की सटीकता और उत्कृष्ट स्थिरता प्राप्त होती है - यह उच्च मात्रा में उत्पादन और सख्त गुणवत्ता आवश्यकताओं वाले उत्पादों के लिए उपयुक्त है।
प्रश्न 4: अल्ट्रासोनिक हॉर्न के लिए कौन सी सामग्री सबसे अच्छी है?
एल्यूमीनियम मिश्र धातु के हॉर्न किफायती होते हैं और छोटे से मध्यम स्तर के उत्पादन के लिए उपयुक्त हैं; टाइटेनियम मिश्र धातु के हॉर्न की थकान प्रतिरोधकता एल्यूमीनियम की तुलना में 3-5 गुना अधिक होती है और ये निरंतर उच्च मात्रा के उत्पादन के लिए उपयुक्त हैं; मिश्र धातु इस्पात के हॉर्न घिसाव-प्रतिरोधी होते हैं लेकिन भारी होते हैं, इसलिए ये विशेष रूप से उच्च घिसाव वाले वातावरण के लिए उपयुक्त हैं। खरीदने से पहले, यह सुनिश्चित कर लें कि आपूर्तिकर्ता आपके उत्पाद के डिज़ाइन के अनुसार हॉर्न बना सकता है।
Q5: क्या मुझे अल्ट्रासोनिक वेल्डिंग उपकरण खरीदने से पहले वेल्डिंग प्रोटोटाइप परीक्षण करना चाहिए?
यह बेहद ज़रूरी है। वेल्डिंग के परिणाम अलग-अलग सामग्रियों और संरचनाओं में बहुत भिन्न होते हैं, और केवल स्पेसिफिकेशन शीट से यह पता नहीं चल सकता कि वेल्डिंग वास्तव में कैसी होगी। प्रतिष्ठित आपूर्तिकर्ताओं को मुफ़्त या कम लागत पर नमूना वेल्डिंग परीक्षण उपलब्ध कराना चाहिए; प्रोटोटाइप के सफल होने के बाद ही औपचारिक ऑर्डर दें।
प्रश्न 6: डिजिटल और एनालॉग जनरेटर में क्या अंतर है?
डिजिटल ऑटो-ट्रैकिंग जनरेटर स्वचालित रूप से ट्रांसड्यूसर की अनुनाद आवृत्ति पर लॉक हो जाता है और लंबे समय तक स्थिर रहता है; यह समय/ऊर्जा/गहराई वेल्डिंग मोड को सपोर्ट करता है और पैरामीटर रेसिपी को स्टोर कर सकता है। एनालॉग जनरेटर में शोर प्रतिरोधक क्षमता कम होती है, उत्पादन के दौरान उनमें आसानी से विचलन आ जाता है और वेल्ड की गुणवत्ता अनिश्चित होती है; इसलिए इन्हें धीरे-धीरे बंद किया जा रहा है।
प्रश्न 7: कौन से प्लास्टिक अल्ट्रासोनिक वेल्डिंग के लिए उपयुक्त नहीं हैं?
पीपी और पीई जैसे नरम प्लास्टिक को वेल्ड किया जा सकता है, लेकिन इसके लिए कम ऊर्जा की आवश्यकता होती है और इन्हें वेल्ड करना कठिन होता है; पीटीएफई (टेफ्लॉन) जैसी सामग्रियों को अल्ट्रासोनिक वेल्डिंग द्वारा वेल्ड करना लगभग असंभव है; भिन्न-भिन्न सामग्रियों की वेल्डिंग के लिए, सुनिश्चित करें कि दोनों गलनांक एक दूसरे से 20°C के भीतर हों, अन्यथा विश्वसनीय संलयन मुश्किल है। संदेह की स्थिति में, प्रोटोटाइप परीक्षण के लिए नमूने भेजना सबसे सुरक्षित तरीका है।
सारांश
कोई भी अल्ट्रासोनिक वेल्डिंग मशीन सर्वमान्य नहीं होती — केवल वही मशीन उपयुक्त होती है जो आपके उत्पाद के लिए सही हो। चयन की शुरुआत सामग्री से करें: यह निर्धारित करें कि क्या इसे वेल्ड किया जा सकता है और गुणवत्ता संबंधी आवश्यकताएं क्या हैं। फिर उत्पाद के आकार के अनुसार आवृत्ति, वेल्डिंग क्षेत्र के अनुसार शक्ति और उत्पादन मात्रा के अनुसार मशीन का प्रकार चुनें। इसके बाद, जनरेटर की कार्यप्रणाली और कस्टम हॉर्न/फिक्स्चर की क्षमता पर ध्यान दें। अंत में, प्रोटोटाइप परीक्षण के माध्यम से आपूर्तिकर्ता की पुष्टि करें।
- मूल सिद्धांत: स्पेसिफिकेशन शीट केवल संदर्भ के लिए होती हैं — वास्तविक परीक्षण ही निर्णायक होता है। औपचारिक ऑर्डर देने से पहले सैंपल वेल्डिंग का पूर्ण सत्यापन करें, ताकि आपको पता चल सके कि मशीन लगातार उच्च गुणवत्ता वाले उत्पाद बना सकती है।