














अल्ट्रासोनिक प्लास्टिक वेल्डिंग में होने वाली 11 सामान्य कमियां और उन्हें दूर करने के तरीके (त्वरित समस्या निवारण योजना सहित)
अंतिम अद्यतन: 20 अगस्त, 2026 | लेखक: [ली योंग] (अल्ट्रासोनिक वेल्डिंग प्रक्रिया अभियंता) | पढ़ने का समय: लगभग 12 मिनट
| इस लेख के बारे में शेन्ज़ेन चेंगगुआन इंटेलिजेंट अल्ट्रासोनिक इक्विपमेंट कंपनी लिमिटेड के अल्ट्रासोनिक वेल्डिंग प्रक्रिया इंजीनियर ली योंग द्वारा संकलित। उत्पादन लाइन के चालू करने और उत्पादन क्षमता में सुधार के क्षेत्र में 22 वर्षों के अनुभव के साथ, उन्होंने 10 लाख से अधिक वेल्डेड उत्पादों से संबंधित 10 लाख से अधिक वेल्डिंग परियोजनाएं पूरी की हैं। इस लेख की सामग्री वास्तविक उत्पादन लाइन के मामलों और मापदंडों के सत्यापन पर आधारित है। |
विषयसूची
- कोल्ड वेल्डिंग (नकली वेल्डिंग)
- अत्यधिक वेल्डिंग (जलने के निशान, झुलसना)
- अत्यधिक फ्लैश और ओवरफ्लो
- उत्पाद का विरूपण और विकृति
- दरारें और टूटना
- वेल्ड में गलत संरेखण और बेमेल
- धंसाव और गड्ढे (सतह पर दबाव के निशान)
- बुलबुले और सरंध्रता
- खराब सीलिंग (पानी और हवा का रिसाव)
- वेल्डिंग की गुणवत्ता में असंगति
- वेल्डिंग के बाद खड़खड़ाहट की आवाज
- त्वरित समस्या निवारण रोडमैप
- अक्सर पूछे जाने वाले प्रश्न (FAQ)
अल्ट्रासोनिक प्लास्टिक वेल्डिंग, अपनी गति, उच्च स्थिरता और उपभोग्य सामग्रियों की आवश्यकता न होने के कारण, ऑटोमोटिव इंटीरियर, इलेक्ट्रॉनिक्स हाउसिंग, चिकित्सा उपकरण, घरेलू उपकरण के पुर्जों और कई अन्य क्षेत्रों में मुख्य असेंबली प्रक्रिया बन गई है। हालांकि, वास्तविक उत्पादन में - सामग्री की स्थिति, पैरामीटर सेटिंग्स, टूलिंग घिसाव, फिक्स्चर की सटीकता और अन्य कारकों से प्रभावित होकर - वेल्डिंग दोष लगभग हर उत्पादन लाइन के लिए एक समस्या है।
यह लेख उत्पादन में पाई जाने वाली 11 सबसे आम अल्ट्रासोनिक वेल्डिंग त्रुटियों का व्यवस्थित रूप से विश्लेषण करता है। प्रत्येक त्रुटि को तीन स्तरों में विभाजित किया गया है: "लक्षण → कारण → समाधान"। अंत में एक त्वरित समस्या निवारण मार्गदर्शिका शामिल है जो उत्पादन के दौरान कुछ गड़बड़ होने पर मूल कारण का शीघ्र पता लगाने और परीक्षण-और-त्रुटि में लगने वाले समय को कम करने में आपकी सहायता करती है।
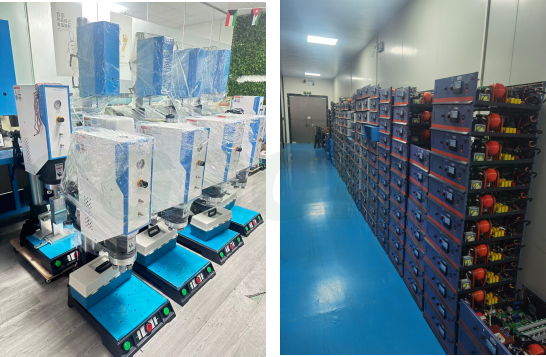
अल्ट्रासोनिक प्लास्टिक वेल्डिंग उपकरण उत्पादन लाइन की तस्वीरें
1. कोल्ड वेल्डिंग (नकली वेल्डिंग)
लक्षण
वेल्ड सीम देखने में पूरी तरह से बनी हुई लगती है, लेकिन हाथ से हल्का सा घुमाने पर ही टूट जाती है और इसकी मजबूती डिजाइन की आवश्यकता से काफी कम है; पील टेस्ट में ऊपरी और निचली परतें अलग हो जाती हैं। क्रॉस-सेक्शन निरीक्षण से पता चलता है कि अंदर कोई वास्तविक संलयन नहीं हुआ है - ऊर्जा निदेशक पिघले हुए पिंड के रूप में बनने के बजाय केवल "चपटे" हो गए हैं।
कारण
- अपर्याप्त वेल्डिंग दबाव, बहुत कम वेल्डिंग समय, या बहुत कम आयाम — ऊर्जा इनपुट संलयन सीमा से नीचे है
- घिसा हुआ हॉर्न या फिक्स्चर, ऊर्जा-स्थानांतरण दक्षता को कम करता है।
- उत्पाद फिक्सचर में ठीक से नहीं लगा है, इसलिए ऊर्जा निदेशक हॉर्न के दबाव बिंदु के साथ संरेखित नहीं होते हैं।
- प्लास्टिक रेज़िन में अत्यधिक नमी; पानी के वाष्पीकरण से ऊष्मा दूर हो जाती है और संलयन अवरुद्ध हो जाता है।
- उत्पाद डिजाइन में ऊर्जा निदेशक बहुत छोटे हैं — पर्याप्त पिघलने योग्य सामग्री नहीं है
समाधान
- आवश्यकतानुसार वेल्डिंग दबाव बढ़ाएं, वेल्डिंग का समय बढ़ाएं या एम्प्लीट्यूड आउटपुट बढ़ाएं (एक समय में केवल एक पैरामीटर को समायोजित करें और तुलना को रिकॉर्ड करें)।
- हॉर्न और फिक्स्चर के कार्यशील सतहों का निरीक्षण करें; घिसे हुए हिस्सों की तुरंत मरम्मत करें या उन्हें बदल दें।
- उत्पाद की सटीक और बिना किसी विचलन के स्थिति सुनिश्चित करने के लिए फिक्स्चर को अनुकूलित करें।
- नमी हटाने के लिए प्लास्टिक रेजिन को पहले से सुखा लें (एबीएस/पीसी के लिए, 80-100 डिग्री सेल्सियस पर 2-4 घंटे तक बेक करें)।
- ऊर्जा निदेशकों को बड़ा करने के लिए उत्पाद संरचना को संशोधित करें (सामग्री की दीवार की मोटाई के आधार पर, निदेशक की विशिष्ट ऊंचाई 0.5-0.8 मिमी होती है)।
2. अत्यधिक वेल्डिंग (जलने के निशान, झुलसना)
लक्षण
वेल्ड सीम सफेद, पीली या जलकर काली हो जाती है; चिंगारियां बहुत अधिक निकलती हैं और पुर्जा विकृत हो जाता है; गंभीर मामलों में यह स्थानीय रूप से जलकर छेद कर देती है। यह अक्सर छोटे पुर्जों, पतली दीवारों वाले पुर्जों या अत्यधिक ऊर्जा संवाहक वाले उत्पादों में देखा जाता है।
कारण
- अत्यधिक वेल्डिंग समय, आयाम या दबाव — प्रति इकाई क्षेत्रफल में ऊर्जा का इनपुट सीमा से अधिक होना
- अल्ट्रासोनिक तरंग का ठहराव (धारण) समय बहुत लंबा है; ऊष्मा लगातार जमा होती रहती है और उसे निकलने की जगह नहीं मिलती।
- उत्पाद की दीवार की मोटाई काफी कम है - यह मानक मापदंडों को सहन नहीं कर सकता।
समाधान
- वेल्डिंग का समय कम करें, आयाम घटाएं और वेल्डिंग का दबाव कम करें।
- अल्ट्रासोनिक ड्वेल/होल्ड टाइम को कम करें
- पतली दीवारों वाले उत्पादों के लिए कुल ऊर्जा खपत को कम करें; यदि आवश्यक हो, तो दीवार की मोटाई को अनुकूलित करने के लिए संरचनात्मक इंजीनियर के साथ मिलकर काम करें।
- स्थानीय कमजोर बिंदुओं पर ऊर्जा के संकेंद्रण को रोकने के लिए हॉर्न के संपर्क की स्थिति को समायोजित करें।
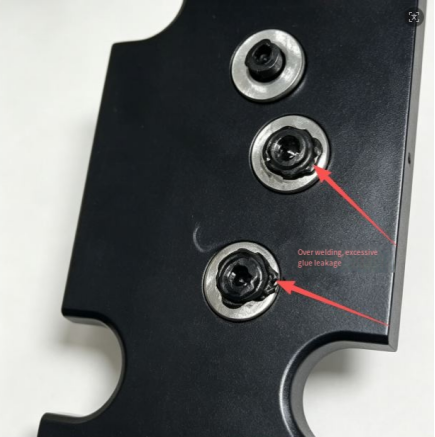
3. अत्यधिक फ्लैश और ओवरफ्लो
लक्षण
वेल्ड सीम के दोनों किनारों पर अतिरिक्त प्लास्टिक का एक छल्ला बाहर निकल जाता है। यह दिखावट को खराब करता है और बाद में इसे हाथ से काटना पड़ता है, जिससे लागत बढ़ जाती है।
कारण
- वेल्डिंग का दबाव बहुत अधिक है, या कोलैप्स (डाउनस्ट्रोक) की गहराई बहुत अधिक सेट की गई है।
- यह पदार्थ आसानी से बहता है, इसलिए पिघला हुआ प्लास्टिक आसानी से बाहर निकल जाता है।
- ऊपरी और निचले आवरणों के बीच का अंतर बहुत अधिक है, जिससे पिघले हुए पदार्थ को "निकास मार्ग" मिल जाता है।
- हॉर्न की संपर्क सतह समतल नहीं है, जिससे अत्यधिक स्थानीय दबाव उत्पन्न होता है।
समाधान
- वेल्डिंग का दबाव कम करें और कोलैप्स-डेप्थ सेटिंग को घटाएं।
- उत्पाद के इंजेक्शन मोल्डिंग को अनुकूलित करके हाउसिंग फिट गैप को कम करें।
- हॉर्न की सर्विस करें और उसे दोबारा घिसकर संपर्क सतह को समतल बनाए रखें।
- आसानी से बहने वाले प्लास्टिक (जैसे पीपी) के लिए, पिघले हुए प्लास्टिक के बाहर निकलने की मात्रा को कम करने के लिए आयाम को कम करें।
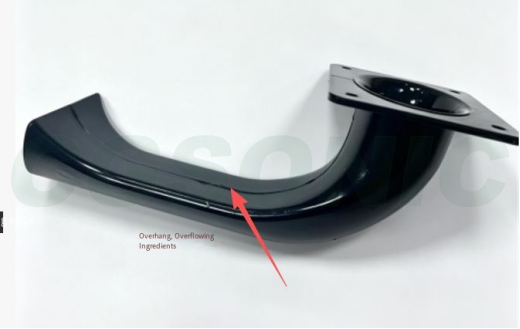
4. उत्पाद का विरूपण और विकृति
लक्षण
वेल्डिंग के बाद, बाहरी आवरण मुड़ जाता है या फूल जाता है और स्नैप की विशेषताएं विकृत हो जाती हैं, जिससे आगे की असेंबली अपनी जगह से हट जाती है - कभी-कभी इस हद तक कि स्नैप बिल्कुल भी फिट नहीं होते हैं।
कारण
- स्थानीय रूप से केंद्रित ताप तनाव के साथ उच्च क्लैम्पिंग दबाव
- अपर्याप्त फिक्स्चर सपोर्ट; दबाव पड़ने पर पुर्जे के असमर्थित क्षेत्र ढह जाते हैं।
- भाग की दीवार की मोटाई में असमानता के कारण शीतलन संकुचन में असंगतता उत्पन्न होती है।
- पर्याप्त शीतलन (होल्ड) समय से पहले दबाव छोड़ दिया जाता है, जबकि प्लास्टिक अभी तक जम नहीं पाया होता है।
समाधान
- वेल्डिंग क्लैम्पिंग दबाव को कम करें
- उत्पाद को पूर्ण बैक सपोर्ट देने और बिना सपोर्ट वाले क्षेत्रों को हटाने के लिए फिक्स्चर/नेस्ट को अनुकूलित करें।
- उत्पाद डिजाइन में दीवार की मोटाई की एकरूपता को यथासंभव सुधारें।
- पकड़ने/ठंडा होने का समय बढ़ाएँ; प्लास्टिक के ठंडा और जम जाने के बाद ही दबाव छोड़ें और उपकरण खोलें।
5. दरारें और टूटना
लक्षण
दरारें वेल्ड सीम के पास, पतली दीवारों वाले हिस्सों में या कोनों पर दिखाई देती हैं। ये भंगुर पदार्थों (एबीएस, पीसी) में अधिक आम हैं - विशेष रूप से पीसी में।
कारण
- अत्यधिक अल्ट्रासोनिक ऊर्जा; उच्च आवृत्ति कंपन का प्रभाव पदार्थ को सचमुच "हिलाकर" अलग कर देता है।
- हॉर्न सीधे पतली दीवार वाले क्षेत्र पर दबाव डालता है, जिससे तनाव केंद्रित हो जाता है।
- ढाले गए भाग में उच्च आंतरिक तनाव; वेल्डिंग की गर्मी तनाव को कम करती है।
- भाग के नुकीले कोनों पर तनाव का संकेंद्रण
समाधान
- प्रभाव को कम करने के लिए आयाम और कुल वेल्डिंग ऊर्जा को कम करें।
- पतली दीवारों वाले क्षेत्रों से बचने के लिए हॉर्न के संपर्क की स्थिति बदलें।
- आंतरिक तनाव को कम करने के लिए ढाले गए भागों को पहले से ही एनील करें।
- उत्पाद संरचना में नुकीले कोनों को गोल करके तनाव-सांद्रता बिंदुओं को समाप्त करें।
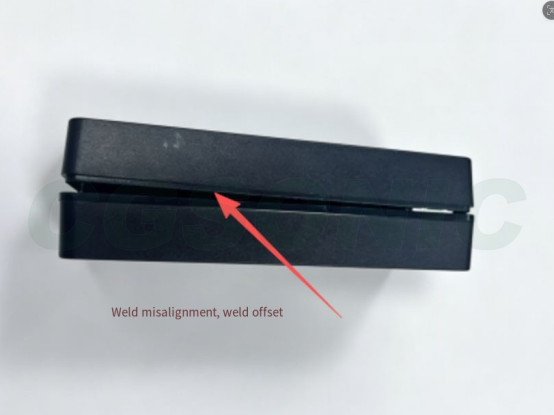
6. वेल्ड में गलत संरेखण और बेमेल
लक्षण
ऊपरी और निचले आवरणों के बीच का जोड़ एक बड़ा अंतर और असमान ऊँचाई दिखाता है - यह एक दिखावटी दोष है जो गंभीर मामलों में सीलिंग को भी प्रभावित कर सकता है।
कारण
- खराब पोजिशनिंग-फिक्स्चर सटीकता
- उत्पाद के इंजेक्शन मोल्ड में बड़ा फिट गैप
- हॉर्न को लंबवत रूप से नहीं लगाया गया है और इसमें एक पार्श्व ऑफसेट है।
- क्लैम्पिंग के दौरान भाग पर पार्श्व बल लगता है।
समाधान
- पोजीशनिंग सटीकता में सुधार के लिए पोजीशनिंग फिक्स्चर को कैलिब्रेट और ओवरहॉल करें।
- हाउसिंग फिट गैप को कम करने के लिए इंजेक्शन मोल्ड में सुधार करें।
- हॉर्न की स्थापना को सही ढंग से करें ताकि वह सीधा रहे और पार्श्व विस्थापन समाप्त हो जाए।
- वेल्डिंग के दौरान पार्ट पर कभी भी पार्श्व भार न पड़े, इसके लिए फिक्स्चर को समायोजित करें।
7. धंसाव और गड्ढे (सतह पर दबाव के निशान)
लक्षण
हॉर्न के कारण पुर्जे की बाहरी सतह पर निशान या गड्ढे पड़ जाते हैं, जिससे उसकी दिखावट खराब हो जाती है। सजावटी पुर्जों (रिमोट कंट्रोल, स्पीकर पैनल आदि) के मामले में यह आमतौर पर एक गंभीर खराबी होती है।
कारण
- अत्यधिक वेल्डिंग दबाव
- कॉस्मेटिक सतह तक प्रेषित आयाम
- सींग की अनुपयुक्त कठोरता या सतह की बनावट
- इस हिस्से को कोई सहारा नहीं दिया गया है, इसलिए दबाव पड़ने पर यह नीचे धंस जाता है।
समाधान
- वेल्डिंग का दबाव कम करें
- हॉर्न और कॉस्मेटिक सतह के बीच एक सुरक्षात्मक बफर फिल्म लगाएं; हॉर्न की सतह की बनावट को बेहतर बनाएं।
- दबाव पड़ने पर पुर्जे को नीचे धंसने से बचाने के लिए फिक्स्चर में पूर्ण बैक सपोर्ट लगाएं।
- कॉस्मेटिक सतह तक कंपन को सीमित करने के लिए आयाम को कम करें।
8. बुलबुले और सरंध्रता
लक्षण
वेल्ड सीम के अंदर बुलबुले दिखाई देते हैं - जो पारदर्शी हिस्सों में नग्न आंखों से सीधे दिखाई देते हैं - जिससे मजबूती कम हो जाती है और सीलिंग में बाधा आती है।
कारण
- प्लास्टिक में नमी की मात्रा अधिक होती है; वेल्डिंग के दौरान यह वाष्पीकृत हो जाती है और जोड़ में फंस जाती है।
- पिघले हुए पदार्थ के अंदर मौजूद गैस बाहर नहीं निकल सकती।
- वेल्डिंग बहुत तेजी से की जा रही है; पिघला हुआ प्लास्टिक बहुत जल्दी सील हो जाता है और हवा को फंसा लेता है।
समाधान
- प्लास्टिक रेज़िन को पूरी तरह से सुखाकर उसमें से नमी निकाल दें।
- गैस को बाहर निकलने का समय देने के लिए वेल्डिंग की गति को उचित रूप से कम करें।
- दबाव मापदंडों को इस प्रकार समायोजित करें कि पिघला हुआ पदार्थ पूरी तरह से संपीड़ित हो जाए और आंतरिक गैस को सीम से बाहर निकाल दिया जाए।
9. खराब सीलिंग (पानी और हवा का रिसाव)
लक्षण
तन्यता सामर्थ्य स्वीकार्य है, लेकिन यह भाग वायु रिसाव या जल विसर्जन परीक्षणों में विफल रहता है। यह वाटरप्रूफ हाउसिंग, ऑटोमोटिव सेंसर, तरल-शीतित भागों और अन्य सीलिंग-महत्वपूर्ण उत्पादों में आम है।
कारण
- कोल्ड वेल्ड: कुछ स्थानों पर संलयन असंतुलित होता है, जिससे जोड़ में अंतराल रह जाते हैं।
- संलयन इंटरफ़ेस को दूषित करने वाली संपर्क सतहों पर तेल या धूल मौजूद हो सकती है।
- क्षतिग्रस्त या खराब डिज़ाइन वाले ऊर्जा निदेशक — सीलिंग पथ को भरने के लिए पर्याप्त पिघला हुआ पदार्थ नहीं
- वेल्डिंग मापदंडों में उतार-चढ़ाव; प्रत्येक भाग में संलयन भिन्न होता है।
समाधान
- सबसे पहले कोल्ड वेल्डिंग की समस्या का निवारण करें (अनुभाग 1 देखें) और वेल्डिंग मापदंडों को इस प्रकार समायोजित करें कि सीम चारों ओर लगातार जुड़ जाए।
- वेल्डिंग से पहले, तेल और धूल हटाने के लिए पुर्जों की मिलान सतहों को साफ करें।
- ऊर्जा नियंत्रकों का निरीक्षण करें; यदि वे क्षतिग्रस्त हों, तो उत्पाद संरचना में संशोधन करें।
- उपकरण के वायु दाब और वोल्टेज को स्थिर करके मापदंडों में होने वाले उतार-चढ़ाव को कम करें और लाइन पर रिसाव परीक्षण के लिए स्पॉट चेक चलाएं।
10. वेल्डिंग की गुणवत्ता में असंगति
लक्षण
एक ही बैच के भीतर, कुछ हिस्से अच्छी तरह से वेल्ड हो जाते हैं और कुछ ठंडे वेल्ड होकर निकलते हैं; दोष दर में व्यापक उतार-चढ़ाव होता है, और जो पैरामीटर आज सही सेट किए गए हैं, वे कल फिर से गलत हो जाते हैं।
कारण
- कार्यशाला में बिजली का वोल्टेज अस्थिर रहता है
- अस्थिर संपीड़ित-वायु दाब
- हॉर्न का घिसाव और अनुनाद-आवृत्ति विचलन
- ढाले गए भागों में बैच-दर-बैच भिन्नता (नमी की मात्रा, आयाम, आंतरिक तनाव)
- असंगत फिक्स्चर पोजिशनिंग क्लीयरेंस
समाधान
- उपकरण में वोल्टेज स्टेबलाइजर लगाएं और वायु आपूर्ति के दबाव को स्थिर करें।
- हॉर्न की ध्वनि नियमित रूप से जांचें; खराब हो चुके हॉर्न की तुरंत मरम्मत करें या उन्हें बदलें।
- मोल्ड किए गए पुर्जों की आवक को नियंत्रित करें और बैच में होने वाले अंतर को कम करने के लिए मोल्डिंग प्रक्रिया को मानकीकृत करें।
- फिटिंग को इस तरह से संशोधित करें कि प्रत्येक भाग समान स्थितिगत अंतराल के साथ टिका रहे।
11. वेल्डिंग के बाद खड़खड़ाहट की आवाज
लक्षण
तैयार हिस्से को हिलाने पर उसके अंदर से हल्की खड़खड़ाहट की आवाज आती है। यह बंद गुहा वाले उत्पादों (रिमोट कंट्रोल, सेंसर हाउसिंग) में आम है।
कारण
- ओवर-वेल्डिंग के कारण बचा हुआ प्लास्टिक का मलबा कैविटी के अंदर रह गया था।
- फ्लैश टूटकर उत्पाद में गिर गया
समाधान
- ओवर-वेल्डिंग से बचने और स्रोत पर ही मलबे को काटने के लिए मापदंडों को अनुकूलित करें।
- वेल्ड-सीम डिज़ाइन में सुधार करें ताकि फ्लैश कैविटी में न टूटे।
- वेल्डिंग के बाद कैविटी से मलबा हटाने के लिए एयर-ब्लो क्लीनिंग का एक चरण जोड़ें।
- फ्लैश और ओवरफ्लो को नियंत्रित करें; आवश्यकता पड़ने पर ट्रिमिंग चरण जोड़ें
त्वरित समस्या निवारण रोडमैप
वेल्डिंग में कोई गड़बड़ी आने पर, अंधाधुंध तरीके से पैरामीटर न बदलें। नीचे दिए गए क्रम में समस्या का निवारण करें — इससे 90% समस्याओं का समाधान हो जाता है:
① सामग्री सुखाना → ② उत्पाद फिट क्लीयरेंस → ③ हॉर्न/फिक्स्चर की स्थिति → ④ तीन मुख्य पैरामीटर: दबाव, समय, आयाम
सबसे पहले सामग्री की स्थिति (नमी, बैच) की पुष्टि करें, फिर पुर्जे की फिटिंग टॉलरेंस की जांच करें, उसके बाद हॉर्न और फिक्स्चर में घिसावट या ऑफसेट की जांच करें — और उसके बाद ही पैरामीटर एडजस्ट करना शुरू करें। यदि आप इसे उल्टे क्रम में करेंगे तो आमतौर पर आपका समय गलत दिशा में बर्बाद होगा।
अक्सर पूछे जाने वाले प्रश्न (FAQ)
प्रश्न: अल्ट्रासोनिक वेल्डिंग में कोल्ड वेल्डिंग (गलत वेल्डिंग) को कैसे ठीक किया जाए?
ए: सबसे पहले यह जांच लें कि तीन मुख्य पैरामीटर - दबाव, वेल्डिंग समय और आयाम - बहुत कम तो नहीं हैं; फिर यह जांचें कि हॉर्न/फिक्स्चर घिसा हुआ है या पार्ट सही जगह पर नहीं लगा है। अत्यधिक नमी वाले प्लास्टिक से भी कोल्ड वेल्डिंग हो सकती है, इसलिए वेल्डिंग से पहले सामग्री को सुखा लें। यदि ऊर्जा संकेतक बहुत छोटे हैं, तो उन्हें बड़ा करने के लिए उत्पाद की संरचना में बदलाव करना होगा।
प्रश्न: अल्ट्रासोनिक वेल्डिंग सफेद क्यों हो जाती है या जल क्यों जाती है?
ए: यह अत्यधिक वेल्डिंग का एक स्पष्ट उदाहरण है। इसके कारण वेल्डिंग का अत्यधिक समय, आयाम या दबाव, या अत्यधिक लंबा अल्ट्रासोनिक ठहराव हो सकता है जिससे ऊष्मा का संचय होता है। इसका समाधान वेल्डिंग का समय कम करना, आयाम घटाना, दबाव कम करना और होल्ड टाइम कम करना है। पतली दीवारों वाले उत्पादों में ऊर्जा इनपुट के प्रति विशेष सावधानी बरतनी चाहिए।
प्रश्न: अल्ट्रासोनिक वेल्डिंग के बाद यदि कोई पुर्जा विकृत या टेढ़ा हो जाए तो मुझे क्या करना चाहिए?
ए: वेल्डिंग क्लैम्पिंग प्रेशर को कम करें और पार्ट को पूरा बैक सपोर्ट देने के लिए फिक्स्चर को अनुकूलित करें; होल्ड/कूलिंग टाइम बढ़ाएं और प्लास्टिक के ठंडा और सेट होने के बाद ही प्रेशर छोड़ें। पार्ट की असमान दीवार की मोटाई भी विरूपण को बढ़ाती है और इसे डिजाइन चरण में ही सुधारा जाना चाहिए।
प्रश्न: अल्ट्रासोनिक वेल्डिंग में ABS और PC में क्या अंतर है?
ए: एबीएस एक अनाकार पदार्थ है जिसमें उत्कृष्ट अल्ट्रासोनिक वेल्डिंग क्षमता होती है और यह आसानी से जुड़ जाता है। पीसी भी अनाकार होता है, लेकिन इसका गलनांक अधिक होता है और यह अधिक कठोर होता है, इसलिए इसे अधिक आयाम और ऊर्जा की आवश्यकता होती है; यह आंतरिक तनाव के प्रति भी संवेदनशील होता है - वेल्डिंग से पहले एनीलिंग की सलाह दी जाती है, अन्यथा दरारें आसानी से पड़ जाती हैं।
प्रश्न: अनियमित और रुक-रुक कर होने वाली अल्ट्रासोनिक वेल्डिंग की समस्या का निवारण मैं कैसे करूँ?
ए: समस्या निवारण इस क्रम में करें: 1) बिजली वोल्टेज में उतार-चढ़ाव - वोल्टेज स्टेबलाइजर लगाएं; 2) क्या वायु आपूर्ति का दबाव स्थिर है; 3) हॉर्न का घिसाव और अनुनाद विचलन - नियमित रूप से जांच करें; 4) ढाले गए पुर्जों में बैच भिन्नता - प्रक्रिया को मानकीकृत करें; 5) क्या फिक्स्चर की स्थिति में अंतर एकसमान है।